Multi Station Cosmetic Powder Press
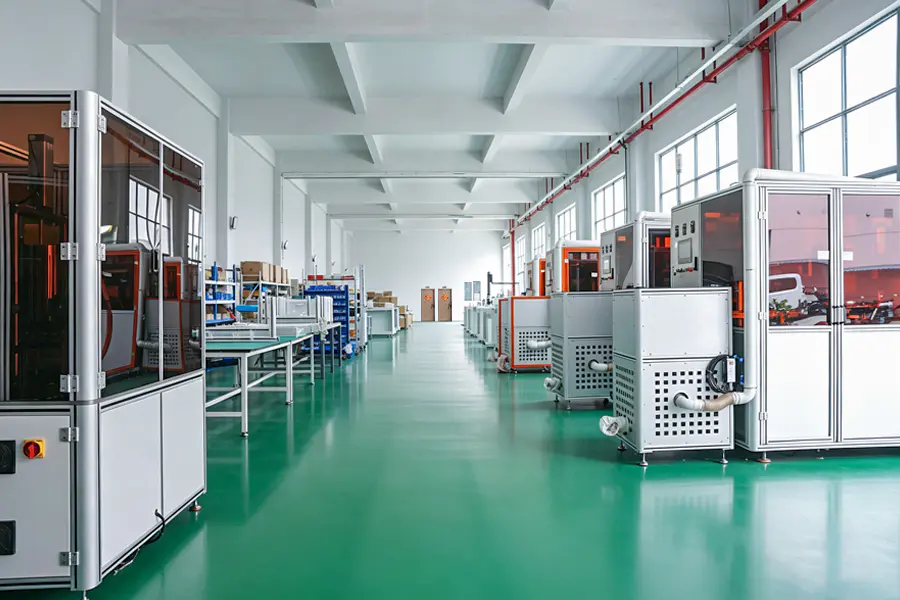
Rotační indexovací platforma nesoucí více lisovacích stanic, které pracují paralelně, což umožňuje současné zhutňování různých práškových formulací, geometrií pánví nebo barevných variant v rámci jednoho výrobního cyklu. Počet stanic je konfigurovatelný a každá stanice udržuje nezávislé řízení tlaku a prodlevy prostřednictvím centralizované architektury PLC.
Výrobní architektura
-
Otočný indexovací stůl
Servopohon staví každou stanici s opakovatelností do 0,02 mm, což podporuje nepřetržitý provoz cyklu.
-
Nezávislé řízení stanice
Každá stanice má svůj vlastní lisovací válec, tlakový senzor a časovač prodlevy, což umožňuje variaci receptur mezi stanicemi.
-
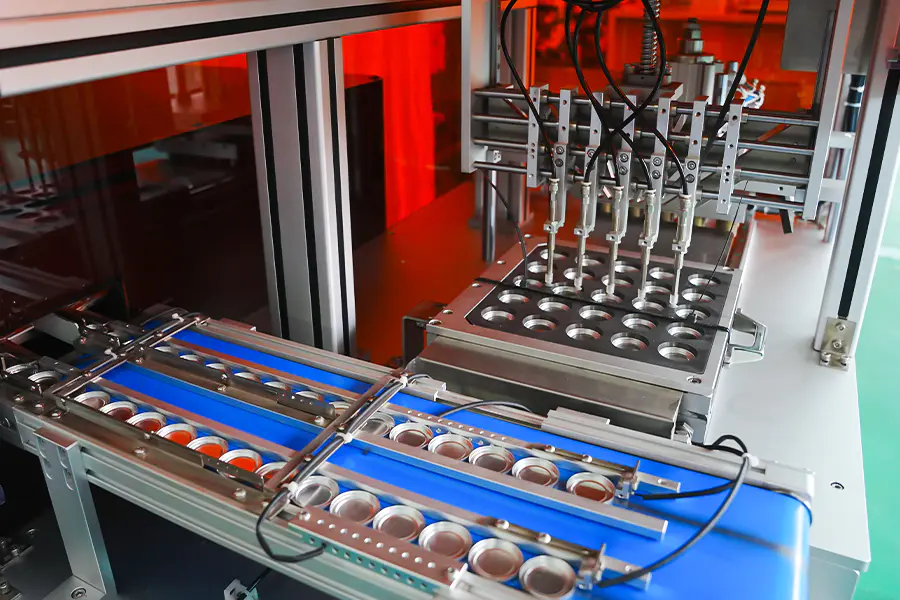
Inline dávkování prášku
Servo šnekové plničky synchronizované s indexem stolu, přesnost plnění udržována v rozmezí plus minus 0,04 g na stanici.
-
Centralizované protokolování dat
Počty tlaku, hmotnosti a zmetků na úrovni stanice uložené po dávkách, exportovatelné prostřednictvím OPC UA nebo CSV.
Základní schopnosti
Navrženo pro výrobce kosmetiky provozující multi-SKU výrobu na sdíleném zařízení.
Provoz paralelní stanice
Stiskne se více stanic současně, takže výstup se měří podle počtu stanic spíše než podle doby cyklu. Konfigurace s 8 stanicemi dosahuje 3 600 až 4 800 jednotek za hodinu v závislosti na velikosti pánve.
Smíšená výroba SKU
Různé stanice mohou současně provozovat různé receptury nebo tvary pánví, což umožňuje výrobu malých sérií více SKU bez změny linky.
Nezávislá kontrola receptury
Tlak, doba prodlevy a zdvih se nastavují pro každou stanici prostřednictvím rozhraní HMI, takže jedna stanice může stisknout jemné ruměnec, zatímco druhá stiskne tvrdý zvýrazňovač.
Standardizace nástrojů
Sady razníků a matric používají společné montážní rozhraní mezi stanicemi, což umožňuje výměnu formy mezi stanicemi bez rekalibrace.
Inline Reject Handling
Odchylky hmotnosti a tlaku spouštějí vyřazení na úrovni stanice a přesměrují vadné pánve bez zastavení stolu.
Sledovatelnost na jednotku
Každá lisovaná pánev je propojena s její stanicí, šarží a parametry lisování, což podporuje následnou dokumentaci kvality.
Technické parametry
Standardní konfigurační hodnoty. Počet stanic a rozsah tlaku jsou upraveny podle projektové specifikace.
Aplikační scénáře
Nasazeno v prostředí kosmetické výroby, kde je vyžadována flexibilita více SKU a objemový výstup.
Vícebarevné palety
Každá stanice vytlačí jiný odstín pro jednu paletu, pak se tabulka indexuje na další sadu odstínů, což snižuje potřebu samostatných čar.
Smluvní výroba
Podporuje současnou produkci více klientských SKU v jedné směně, s vyvoláním receptu na stanici a dokumentací dávek.
Základní a kompaktní prášek
Lisovací práškový základ a kompaktní práškové misky s vysokým objemem s řízením tlaku na stanici pro různé tvrdosti odstínu.
Výroba lisovaných pigmentů
Zhutňování lisovaných pigmentů a minerálních prášků do různých geometrií pánví, včetně klenutých a zkosených formátů.
Velkoobjemová jednotka SKU
Všechny stanice používají stejný recept pro maximální propustnost na jednom produktu, dosahující až 7 200 jednotek za hodinu.
Pilotní a zvětšená výroba
Nižší počty stanic používané pro zkoušky formulací, poté škálované na vyšší počty stanic beze změny parametrů procesu.
Provozní otázky
Běžné situace ve výrobě a údržbě, se kterými se setkávají operátoři linek a procesní inženýři.
Kolísání hmotnosti mezi stanicemi
Znovu zkalibrujte servo šnek na dotčené stanici pomocí kalibračního programu HMI. Ověřte konzistenci sypné hmotnosti prášku v násypce a ujistěte se, že šroub šneku není opotřebovaný. Porovnejte hodnotu tlakového snímače stanice s hlavním tlakoměrem.
Posun polohy indexování stolu
Zkontrolujte spojku kodéru servoindexeru na vůli. Ověřte, že uzamykací mechanismus stolu plně zapadl na každé stanici. Spusťte cyklus navádění indexeru a zkontrolujte opotřebení mechanického dorazu. Potvrďte mazání rotačního ložiska podle plánu.
Nerovnoměrné zhutnění napříč stanicemi
Porovnejte tlakové křivky na stanici prostřednictvím obrazovky trendů HMI. Zkontrolujte pokles hydraulického tlaku na konkrétních stanicích. Ověřte, zda je vůle razníku a matrice v rámci specifikace. Zkontrolujte, zda je pro každý recept správně nastaven časovač prodlevy.
Počet odmítnutí se zvyšuje na jedné stanici
Izolujte stanici spuštěním testovací dávky s přemostěnou stanicí. Zkontrolujte vyhazovací tyč, zda na ní není nahromaděný prášek nebo rýhy. Ověřte nulový bod snímače vážení a zkontrolujte, zda nedochází k rušení vibrací ze sousedních stanic.
Doba přechodu přesahuje cíl
Standardizujte skladování nástrojů podle čísla stanice a receptury. Před zahájením výměny předfázujte sady razníků a matric. Použijte rychloupínací svorky a ověřte, že všechny stanice používají stejné montážní rozhraní. Zaznamenejte kroky přechodu do receptury pro informaci operátora.
Poznámky k integraci
Úvahy o integraci linky, řízení procesu a dlouhodobém provozu.
Upstream krmení
Lis je propojen s protiproudým míchacím a dopravním systémem přes vyrovnávací zásobník. Hladinové senzory udržují konzistentní přísun do každé stanice šneku.
Manipulace po proudu
Vylisované pánve jsou přemístěny na odebírací dopravník nebo robotické rameno. Lis vydává signál identifikovaný stanicí pro následné třídění a balení.
MES a dávkové záznamy
Výrobní data na úrovni stanice lze odeslat do systémů MES nebo ERP prostřednictvím OPC UA, což podporuje sledovatelnost šarží a hlášení výnosů.
Preventivní údržba
Doporučený plán zahrnuje analýzu hydraulického oleje každých 2 000 hodin, kontrolu razníku a matrice každých 500 hodin a kalibraci indexeru každých 1 000 hodin.