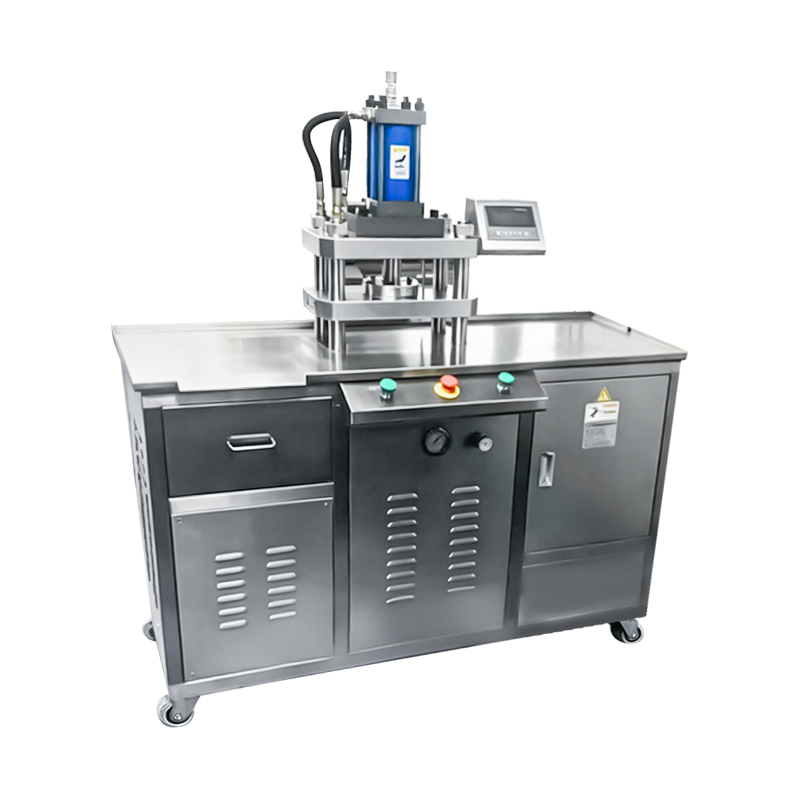
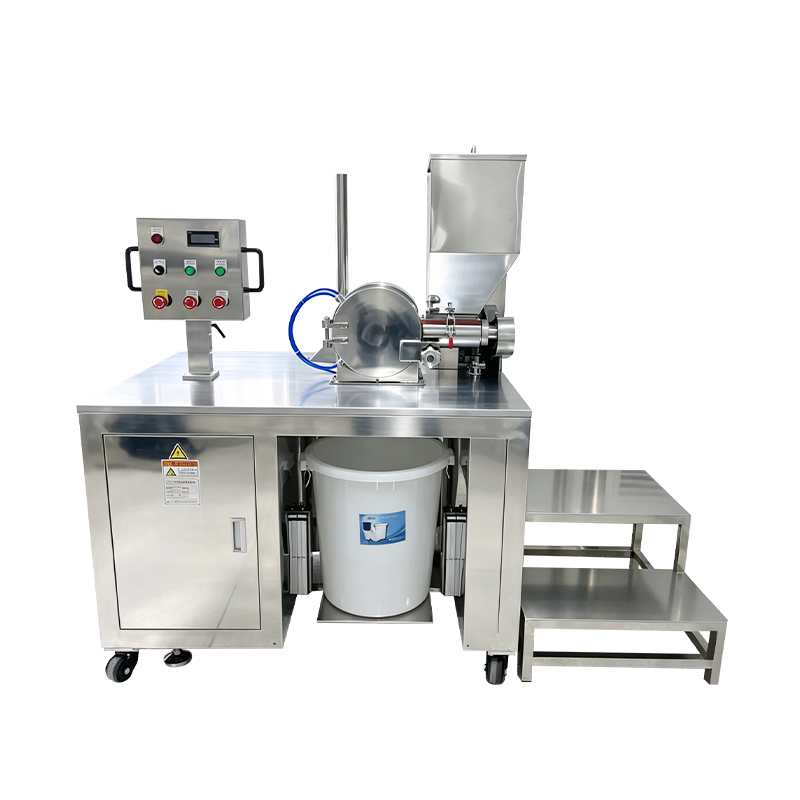
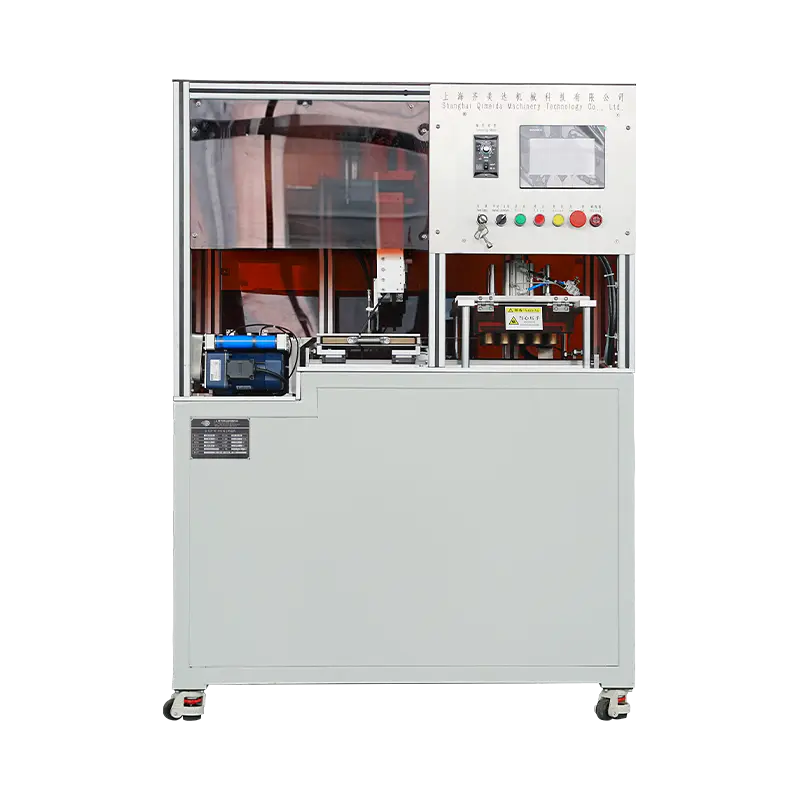
Automatický lis na tvářenky
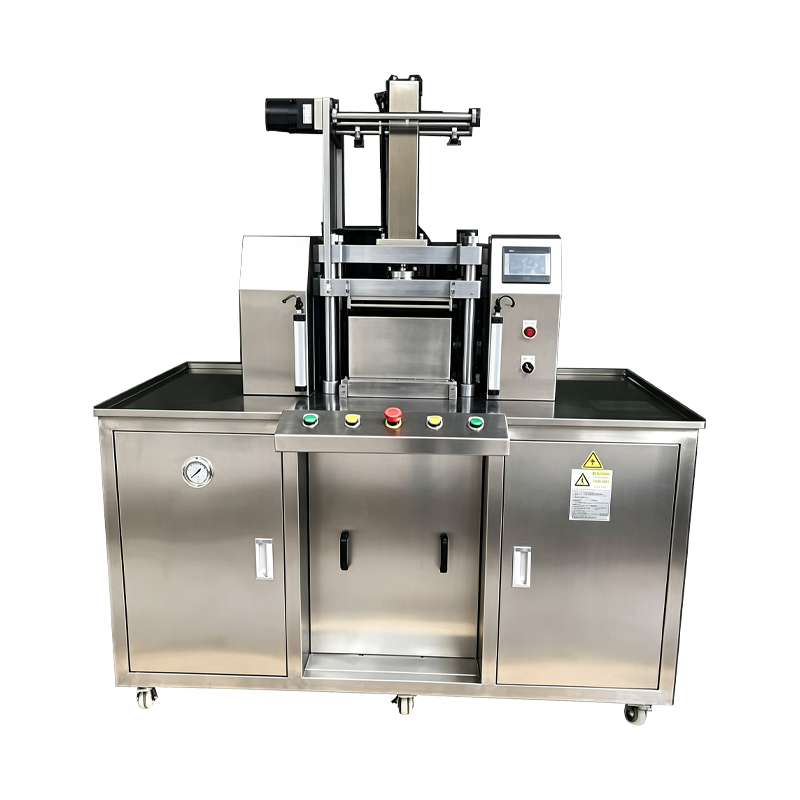
Lisovací platforma konfigurovaná pro výrobu tvářenek a pudrů na obličej, pokrývající klenuté, ploché a reliéfní formáty. Stroj automatizuje podávání do misky, dávkování prášku, zhutňování a vyhazování v rámci jediného cyklu s regulací hmotnosti náplně, lisovací síly a doby prodlevy řízenou receptem. Aplikuje se na série s jedním odstínem, produkci více odstínů a na paletové formáty tvářenek.
Pan Feed
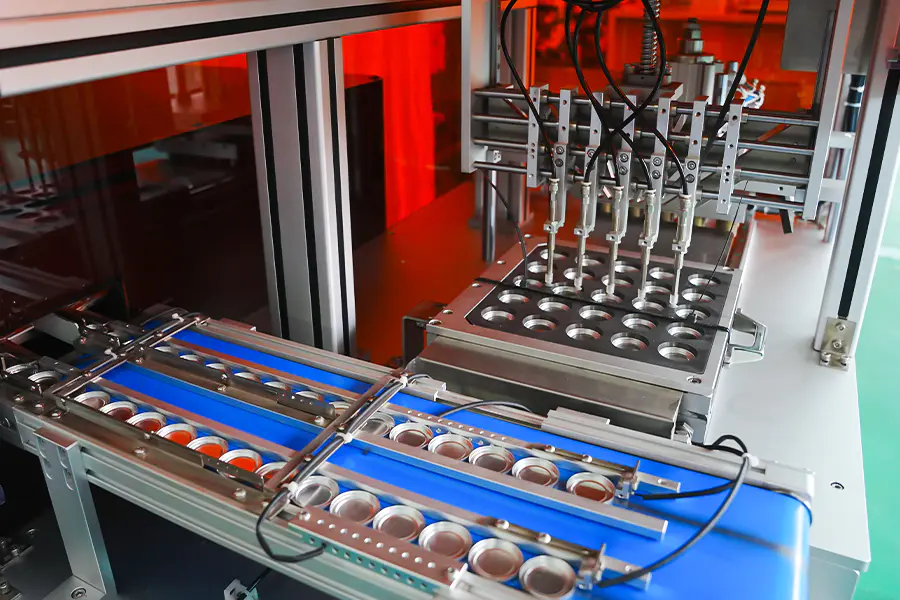
Pánve na tvářenky se vkládají ze zásobníku nebo nakladače podnosů do indexovací desky. Přítomnost a orientace pánve jsou potvrzeny senzorem před pokračováním cyklu.
Dávka prášku
Servo šnek naplní každou pánev na hmotnost receptury. Inline kontrolní váha ověří dávku a misky mimo toleranci jsou před lisováním odkloněny.
Vyrovnání postele
Škrabka nebo mírná vibrace vyrovnají práškové lože tak, aby hustota byla rovnoměrná předtím, než se razník dotkne povrchu prášku.
Zhutňování
Horní razník klesá řízenou rychlostí na nastavenou sílu a drží hodnotu prodlevy receptury. Síla a poloha jsou zaznamenávány na pánev.
Vysunutí
Vylisovaná pánev se zvedne z formy a přenese na vykládací dopravník nebo nakládací jednotku. Vyhazovací zdvih je nastaven tak, aby odpovídal hloubce panorámy.
Inspekce
Výška pánve, stav povrchu a hmotnost se kontrolují na kontrolním místě. Výsledky jsou propojeny se záznamem šarže pro sledovatelnost.
Schopnosti pro výrobu tvářenek
Funkce konfigurované pro formáty na tvářenku a pudr na obličej.
Podpora klenuté pánve
Klenuté a zaoblené pánve na tvářenky lisované zakřiveným horním razníkem. Kontaktní rychlost a gradient zhutnění jsou nastaveny podle receptury, aby se chránil profil kopule.
Pánve s velkým průměrem
Formy pánví od průměru 25 mm do 75 mm jsou podporovány prostřednictvím vyměnitelných matric. Větší misky na pudr jsou k dispozici na vyžádání.
Recepty specifické pro odstín
Každý odstín a složení tvářenky ukládá svou vlastní hmotnost výplně, sílu, dobu setrvání a nastavení vysunutí. Vyvolání receptu se provádí z HMI.
Lisování reliéfního povrchu
Horní razníky s reliéfem loga nebo vzoru jsou podporovány. Rychlost nájezdu a gradient zhutňování jsou sníženy, aby byly zachovány detaily na ploše pánve.
Manipulace s měkkým složením
Formulace tvářenky s nižší hustotou lisované sníženou silou s prodlouženou dobou výdrže pro omezení nadměrného zhutnění a praskání povrchu.
Hlášení na úrovni dávky
Hmotnost náplně, lisovací síla, počet pánví a počty odmítnutých zaznamenané na dávku. Data lze exportovat prostřednictvím OPC UA nebo CSV pro kontrolu kvality.
Technické údaje
Standardní konfigurační hodnoty. Velikost pánve, rozsah síly a nástroje definované podle projektu.
Production Fit
Kde je lisovací stroj na tvářenku nasazen v kosmetické výrobě.
Single Shade Volume běží
Dlouhé série jednoho odstínu tvářenky na standardních velikostech pánví, se stabilitou výstupu udržovanou přes směny a konzistentní tvrdostí pánve.
Formáty klenuté tváře
Vyklenuté a zaoblené pánve vyrobené se zakřiveným nástrojem, kde parametry lisování chrání profil kopule a omezují praskání na okraji.
Rozsah sezónních odstínů
Menší dávkové kampaně, kde vyvolání receptu a krátké doby změny podporují časté přechody mezi odstíny a formáty pánve.
Reliéfní pánve na tvářenky
Pánve s povrchovým reliéfem nebo texturovaným povrchem, kde jsou parametry lisování vyladěny tak, aby byly zachovány detaily razníku díky zhutnění.
Paletka vázaná tvářenka
Palety s více pánvemi, kde jsou pánve na tvářenky vyráběny a sestavovány v koordinovaném pořadí pro formát jedné palety.
Vzorové a propagační jednotky
Snížené nastavení síly a kratší cykly pro misky na vzorky a reklamní formáty bez změny nastavení stroje.
Často kladené otázky
Časté otázky vznesené během hodnocení a integrace linie. Vyberte otázku pro rozšíření odpovědi.
Jaké formáty tvářenek stroj zvládne
Kulaté, oválné, obdélníkové a klenuté formáty pánví jsou podporovány prostřednictvím výměnných lisovacích desek. Standardní řada pokrývá průměry 25 mm až 75 mm nebo ekvivalentní půdorys, větší formáty jsou k dispozici na vyžádání.
Jak je kontrolována hmotnost náplně pro každou pánev
Prášek je dávkován servomotorem poháněným šnekem pomocí metody objemového plnění. Inline kontrolní váha potvrdí hmotnost oproti hodnotě receptury a misky mimo toleranci jsou před lisováním odkloněny. Hmotnost náplně se normálně udržuje v rozmezí plus minus 0,04 g.
Lze klenuté pánve na tvářenky lisovat, aniž by praskly
Ano. Klenuté nástroje využívají snížený gradient zhutňování a nižší kontaktní rychlost, takže práškové lože se progresivně deformuje. Doba výdrže je prodloužena podle receptury, což umožňuje pojivu usadit se a omezuje praskání kolem okraje kopule.
Jakou dobu výměny nástrojů je třeba očekávat
Kompletní výměna sady nástrojů obvykle trvá 20 až 45 minut, v závislosti na tvaru pánve a počtu pozic, které mají být aktualizovány. Nástroje jsou uloženy podle kódu receptury a před výměnou jsou uspořádány, aby se minimalizovaly prostoje.
Může stroj používat jemné nebo nízkohustotní formulace tvářenky
Ano. Měkké formulace tvářenek s nízkou hustotou jsou lisovány sníženou silou s prodlouženou dobou výdrže. Gradient zhutnění je nastaven pro každou formulaci, aby se zabránilo nadměrnému zhutnění, které by jinak snížilo roztíratelnost prášku a způsobilo praskání povrchu.
Jaká data jsou protokolována v rámci dávky
Hmotnost náplně, lisovací síla, doba prodlevy, počet pánví a počty odmítnutých se zaznamenávají pro každou dávku. Data o úrovni cyklu lze exportovat prostřednictvím OPC UA nebo CSV pro dokumentaci kvality a kontrolu procesu.
Jaké intervaly údržby platí pro lis
Kontrola razníku a matrice se doporučuje každých 500 hodin, čištění šneku a dávkovacího systému při každé změně odstínu, kalibrace indexeru každých 1 000 hodin a ověření snímače zatížení každých 12 měsíců. Záznamy jsou vedeny spolu s deníkem údržby stroje.
Může se stroj integrovat se stávajícími linkami pro montáž palet
Ano. Vykládací stanice poskytuje signál identifikující polohu, který může zařízení pro sestavení palety nebo nakládací zařízení použít pro zarovnání a řazení. Požadavky na integraci jsou definovány při plánování rozmístění linek.
Referenční odchylka procesu
Situace pozorované při lisování tváře a odpovídající nápravná opatření.
Povrch kopule po lisování praská
Prodlužte dobu prodlevy o 0,5 až 1 sekundu a snižte gradient zhutnění. Ověřte geometrii kopulovitého razníku podle záznamu o nástroji. Ujistěte se, že obsah vlhkosti prášku zůstává mezi 1 a 3 procenty.
Hmotnost výplně se v různých polohách liší
Spusťte rutinu kalibrace podle polohy pro dotčený šnek. Ověřte konzistenci sypné hmotnosti prášku v násypce a zkontrolujte opotřebení šneku. Ověřte, že hladina v zásobníku zůstává během výroby nad 30 procenty.
Prášek se přilepí na horní raznici
Snižte přítlačnou sílu o 10 až 15 procent a zkraťte dobu zdržení. Vyleštěte povrch razníku a ujistěte se, že úhel uvolnění odpovídá specifikaci nástroje. Před výrobou ověřte teplotu a vlhkost prášku.
Pánev není zcela vysunuta z matrice
Ověřte, že zdvih vyhození odpovídá nastavení hloubky pánve. Zkontrolujte, zda není ejektorová tyč znečištěná a očistěte stěnu matrice. Ujistěte se, že se spodní razník úplně vrátí před další fází plnění.
Reliéfní vzor se na povrchu pánve rozmaže
Snižte rychlost přiblížení v postižené fázi a snižte kontaktní rychlost. Zkontrolujte čelo razníku, zda se na něm neusazuje prášek, a zkontrolujte opotřebení nástroje. Mírně prodlužte dobu držení, aby se vzor mohl zaregistrovat před uvolněním.
Výpadky kontrolní váhy překračují normální rozsah
Ověřte kalibraci kontrolní váhy s referenční váhou. Zkontrolujte šnek a dávkovací válec, zda se na nich nenahromadil prášek. Ujistěte se, že dodávka prášku se mezi šaržemi nezměnila ve velikosti částic nebo obsahu vlhkosti.
Poznámky k integraci
Faktory, které ovlivňují instalaci, nástroje a dlouhodobý provoz.
Dodávka prášku
Doporučuje se předřazený zásobník se zpětnou vazbou. Prášek by měl být před plněním suchý, bez hrudek a ve specifikovaném rozsahu velikosti částic.
Převod po proudu
Vykládací stanice je kompatibilní s přepravou dopravníkem, nakládáním tácu nebo robotickým výběrem a umístěním. Signál identifikovaný polohou podporuje následné třídění a zarovnání sestavy palet.
Skladování nářadí
Sady razníků a matric by měly být skladovány v označených stojanech s ochranným nátěrem. Záznamy o nástrojích s hodnotami vůle doprovázejí každý formát pánve a kód receptury.
Plánování údržby
Doporučené intervaly zahrnují kontrolu razníku a matrice každých 500 hodin, kalibraci indexeru každých 1 000 hodin, čištění šneku při každé změně odstínu a ověření snímače zatížení každých 12 měsíců.