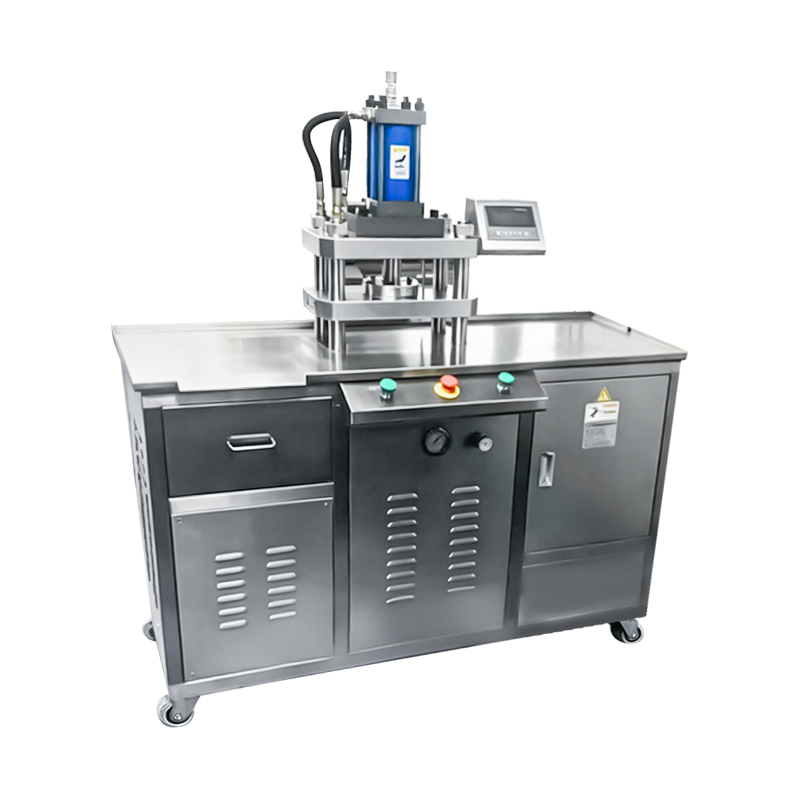
Automatický lis na prášek základů
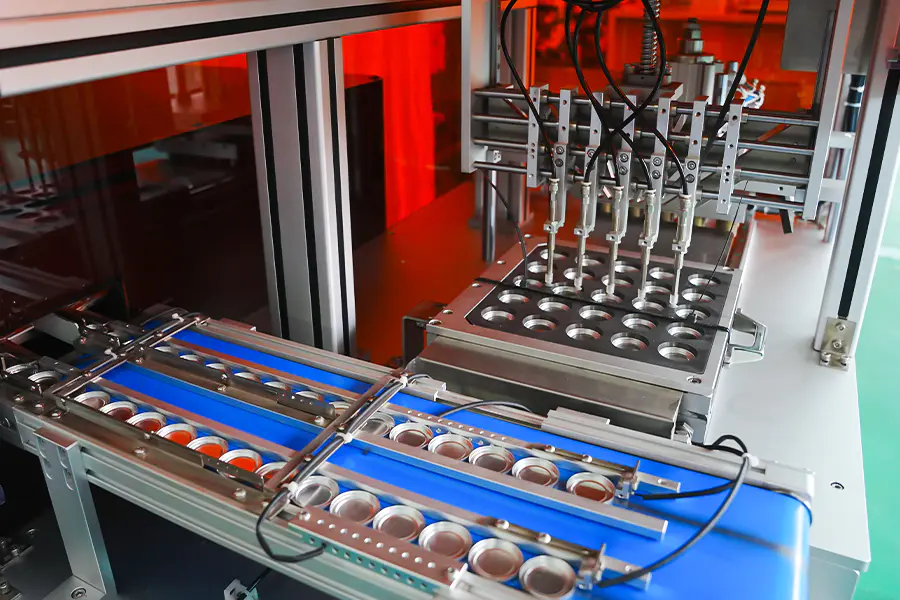
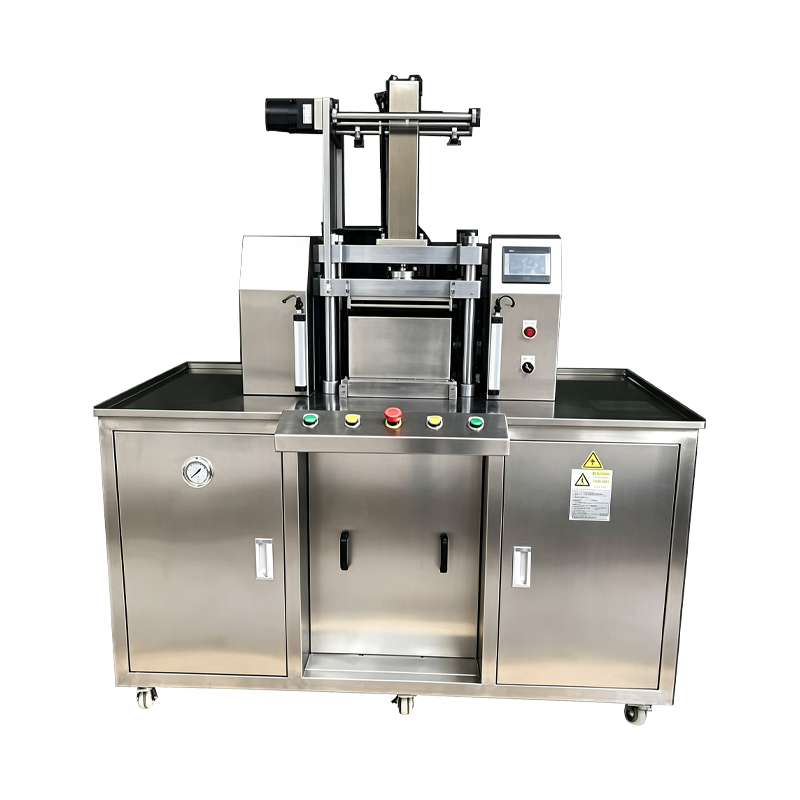
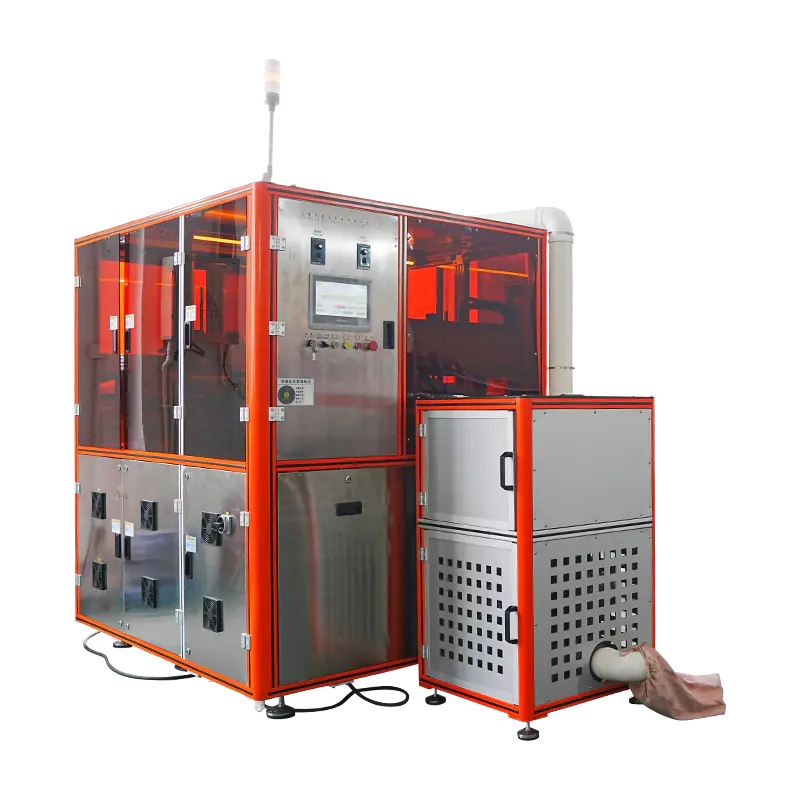
Lisovací platforma konfigurovaná pro práškové základové misky a lisované základové výlisky. Stroj automatizuje podávání do pánve, dávkování prášku, konsolidaci lože, zhutňování a vyhazování v nepřetržitém cyklu, s regulací hmotnosti náplně, lisovací síly, doby prodlevy a rychlosti cyklu podle receptury. Každý cyklus je zaznamenáván proti výrobní dávce s údaji o síle a poloze, které jsou k dispozici pro kontrolu.
Zhutňování s vysokou hustotou
Práškový základ vyžaduje vytrvalou sílu k dosažení cílové tvrdosti koláče. Lis zadržuje sílu prostřednictvím prodlouženého zadržovacího stupně, což umožňuje pojivu protékat přes práškovou matrici.
Ovládání plochého povrchu
Plochost horního razníku a rychlost přiblížení jsou nastaveny podle receptury, aby se vytvořil konzistentní povrch pánve bez otisků nebo lokalizovaných změn hustoty.
Integrita okraje
Gradient zhutnění a rychlost uvolňování jsou vyladěny podle složení, aby se omezilo odlamování hran na práškových základových pánvích po vyhození.
Cyklický sběr dat
Síla, poloha a doba prodlevy jsou zaznamenávány na misku a propojeny se záznamem šarže pro kontrolu procesu a analýzu odchylek.
Architektura systému
Dávkovací stanice
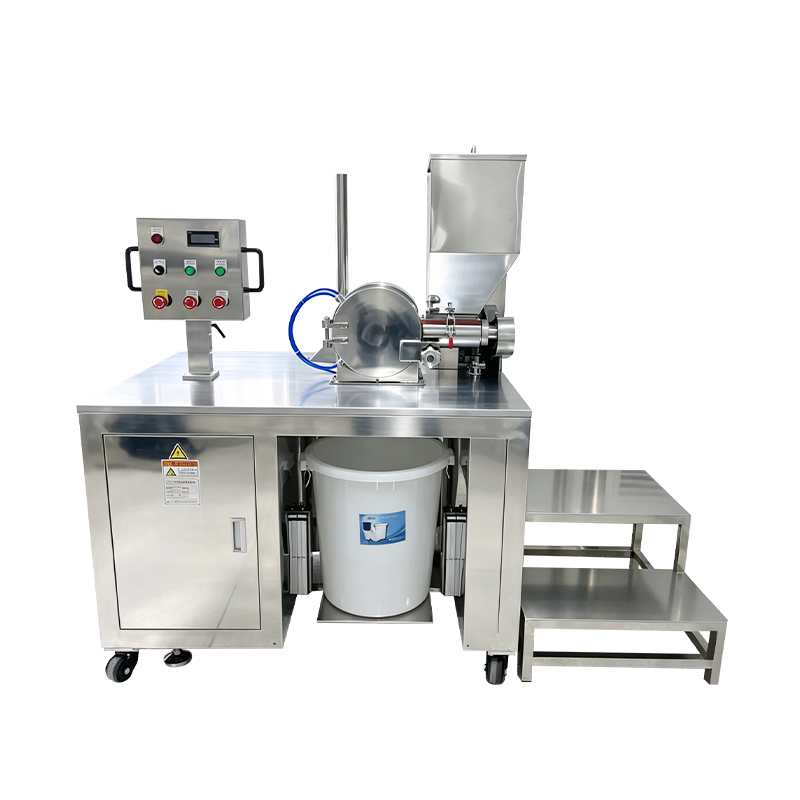
Servo šnek s volumetrickou náplní. Prášek se dávkuje na hmotnost receptury a před posunutím misky se ověří inline kontrolní váhou.
Nivelační stanice
Škrabka a řízené vibrace zpevňují práškové lože a snižují kolísání výšky plnění před zhutněním.
Lisovací stanice
Horní a spodní razníky se servo nebo hydraulickým ovládáním. Síla, rychlost přiblížení a doba výdrže jsou nastaveny podle receptury.
Ejekční stanice
Pneumatický nebo servo řízený vyhazovač zvedá lisovanou pánev z matrice. Zdvih je nastaven tak, aby odpovídal hloubce pánve a je ověřen po výměně nástroje.
Kontrolní místo
Kontroluje se výška pánve a stav povrchu. Údaje o hmotnosti z kontrolní váhy a údaje o lisování z řídicí jednotky jsou propojeny se záznamem šarže.
Rozsah specifikace
Výrobní aplikace
Nadace lisovaného prášku
Standardní práškové základové misky lisované střední až vysokou silou s prodlouženou prodlevou pro rovnoměrnou hustotu po celé ploše pánve.
Kompaktní zakládací pouzdra
Formáty náplní a kompaktních pouzder, kde výška misky a povrchová úprava musí odpovídat geometrii pouzdra pro montáž.
Kopulovité základové výlisky
Kopulovité formáty lisované zakřivenými nástroji, kde rychlost přibližování a gradient zhutňování chrání profil kopule.
Reliéfní základové pánve
Reliéf loga a vzoru lisovaný při snížené rychlosti přibližování, aby se zachovaly detaily na povrchu pánve díky zhutnění.
Řada základů Multi Shade Foundation
Výroba odstínů pomocí vyvolání receptury, kde se hmotnost náplně a parametry lisování mění mezi odstíny bez mechanického nastavování.
Vzorková a zkušební výroba
Menší šarže pro zkoušky receptur a tržní vzorky s použitím sníženého nastavení síly a kratších cyklů na stejném nástroji.
Často kladené otázky
Jaký rozsah síly je vyžadován pro lisovaný práškový základ
Lisovaný práškový základ obvykle používá střední až vysoký rozsah síly s prodlouženou dobou prodlevy. Přesná hodnota závisí na průměru formy, obsahu pojiva a cílové tvrdosti koláče a je stanovena během továrního přejímacího testování na specifikované receptuře.
Jaké formáty základové misky zvládne stroj
Kulaté, oválné, obdélníkové a klenuté formáty jsou podporovány prostřednictvím výměnných lisovacích desek. Standardní řada pokrývá průměry 35 mm až 90 mm nebo ekvivalentní půdorys, na vyžádání jsou k dispozici větší formáty s upraveným rozsahem síly.
Jak je kontrolována hmotnost náplně pro každou pánev
Prášek je dávkován servomotorem poháněným šnekem pomocí metody objemového plnění. Inline kontrolní váha potvrdí hmotnost oproti hodnotě receptury a misky mimo toleranci jsou před lisováním odkloněny. Hmotnost náplně se normálně udržuje v rozmezí plus minus 0,05 g.
Jakou dobu výměny nástrojů je třeba očekávat
Kompletní výměna sady nástrojů obvykle trvá 25 až 55 minut, v závislosti na tvaru pánve a počtu pozic, které mají být aktualizovány. Nástroje jsou uloženy podle kódu receptury a před výměnou jsou uspořádány, aby se minimalizovaly prostoje.
Dokáže stroj lisovat pánve vysokou silou bez změny hustoty
Vysoké rozsahy síly jsou podporovány urovnávacím krokem před lisováním a řízeným gradientem zhutňování během zdvihu. Krok vyrovnání snižuje odchylky výšky výplně a přechod je nastaven tak, aby rovnoměrně rozložil hustotu po ploše pánve.
Jaká data jsou protokolována v rámci dávky
Hmotnost náplně, lisovací síla, doba prodlevy, počet pánví a počty odmítnutých se zaznamenávají pro každou dávku. Data o úrovni cyklu lze exportovat prostřednictvím OPC UA nebo CSV pro dokumentaci kvality a kontrolu procesu.
Jaké intervaly údržby platí pro lis
Kontrola razníku a matrice se doporučuje každých 500 hodin, čištění šneku a dávkovacího systému při každé změně odstínu, kalibrace indexeru každých 1 000 hodin a ověření snímače zatížení každých 12 měsíců. Analýza hydraulického oleje se doporučuje každých 1 500 hodin tam, kde je specifikováno hydraulické ovládání.
Lze stroj integrovat do kompaktních linek pro montáž skříně
Ano. Vypouštěcí stanice poskytuje signál identifikující polohu, který může následné zařízení pro vkládání krabic nebo sestavu tácu použít pro zarovnání a řazení. Požadavky na integraci jsou definovány při plánování rozmístění linek.
Referenční odchylka procesu
Na povrchu pánve jsou otisky
Snižte rychlost přiblížení ve fázi kontaktu. Zkontrolujte horní čelo razníku, zda se na něm nenahromadil prášek nebo zda nedošlo k opotřebení povrchu. Mírně prodlužte dobu zdržení, aby se prášková matrice před uvolněním usadila.
Vylamování hran po vyhození
Zpomalte rychlost uvolňování a snižte gradient zhutňování v konečné fázi. Ověřte vůli razníku a matrice podle záznamu o nástroji. Ujistěte se, že obsah vlhkosti prášku zůstává v doporučeném pásmu.
Hustota se mění napříč velkým průměrem pánve
Zkontrolujte krok vyrovnání lůžka a ověřte, zda je nastavení škrabky nebo vibrací správné. Prodlužte dobu zdržení, abyste umožnili jednotné usazení. Zkontrolujte rovinnost horního čela razníku proti záznamu o nástrojích.
Hmotnost výplně se v různých polohách liší
Spusťte rutinu kalibrace podle polohy pro dotčený šnek. Ověřte konzistenci sypné hmotnosti prášku v násypce a zkontrolujte opotřebení šneku. Ověřte, že hladina v zásobníku zůstává během výroby nad 30 procenty.
Pánev není zcela vysunuta z matrice
Ověřte, zda zdvih vyhození odpovídá nastavení hloubky pánve. Zkontrolujte, zda není ejektorová tyč znečištěná a očistěte stěnu matrice. Ujistěte se, že se spodní razník úplně vrátí před další fází plnění.
Výpadky kontrolní váhy překračují normální rozsah
Ověřte kalibraci váhy s referenční váhou. Zkontrolujte šnek a dávkovací válec, zda se na nich nenahromadil prášek. Ujistěte se, že dodávka prášku se mezi šaržemi nezměnila ve velikosti částic nebo obsahu vlhkosti.
Poznámky k integraci
Dodávka prášku
Doporučuje se předřazený zásobník se zpětnou vazbou. Prášek by měl být před plněním suchý, bez hrudek a ve specifikovaném rozsahu velikosti částic.
Převod po proudu
Vykládací stanice je kompatibilní s přepravou dopravníkem, nakládáním tácu nebo robotickým výběrem a umístěním. Signál identifikovaný polohou podporuje následné nakládání pouzdra a vyrovnání sestavy.
Skladování nářadí
Sady razníků a matric by měly být skladovány v označených stojanech s ochranným nátěrem. Záznamy o nástrojích s hodnotami vůle doprovázejí každý formát pánve a kód receptury.
Plánování údržby
Doporučené intervaly zahrnují kontrolu razníku a matrice každých 500 hodin, kalibraci indexeru každých 1 000 hodin, čištění šneku při každé změně odstínu a ověření snímače zatížení každých 12 měsíců.