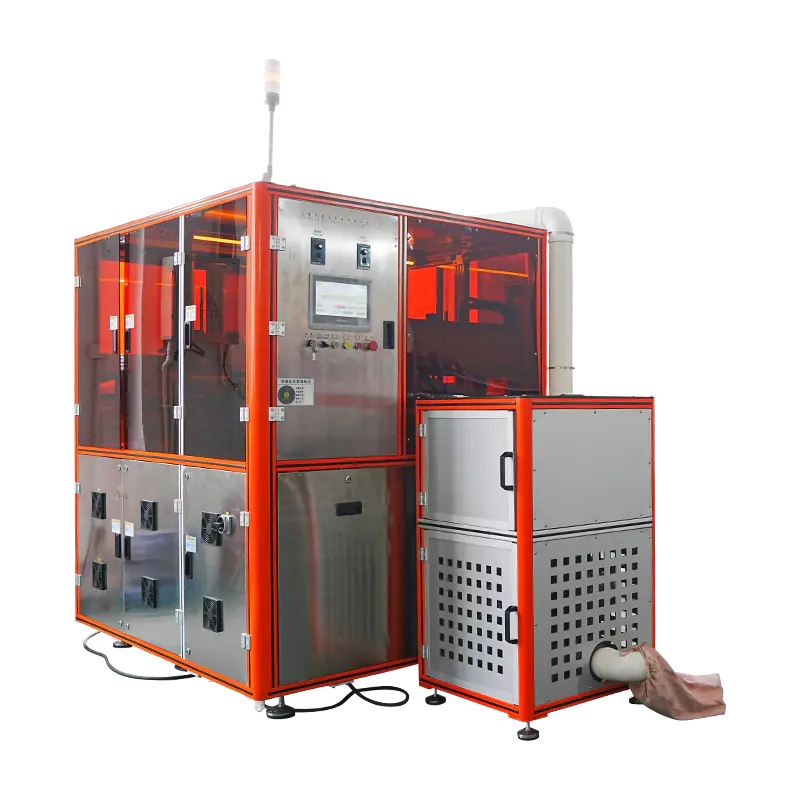
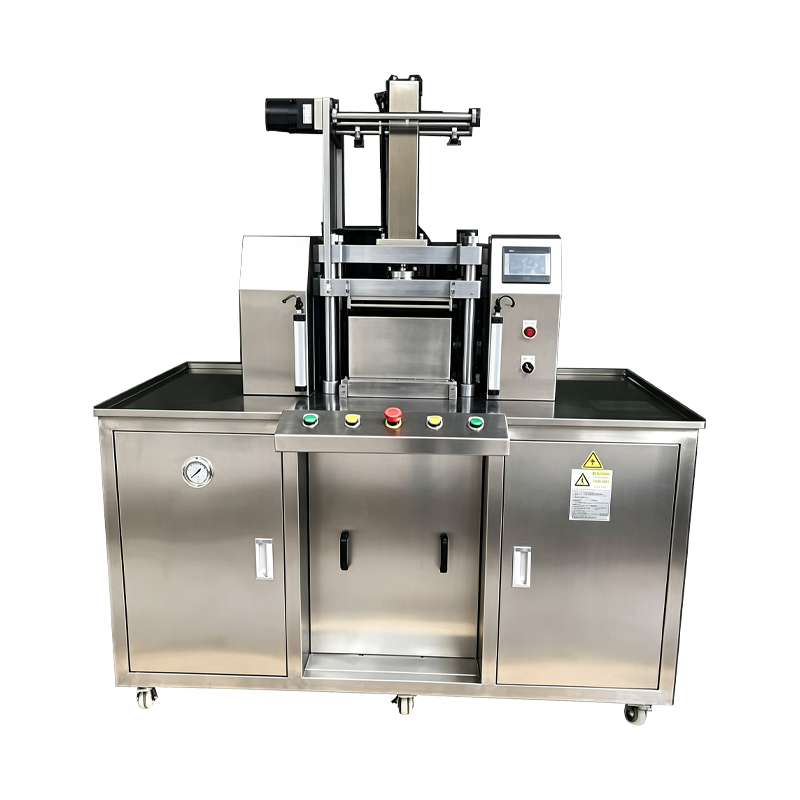
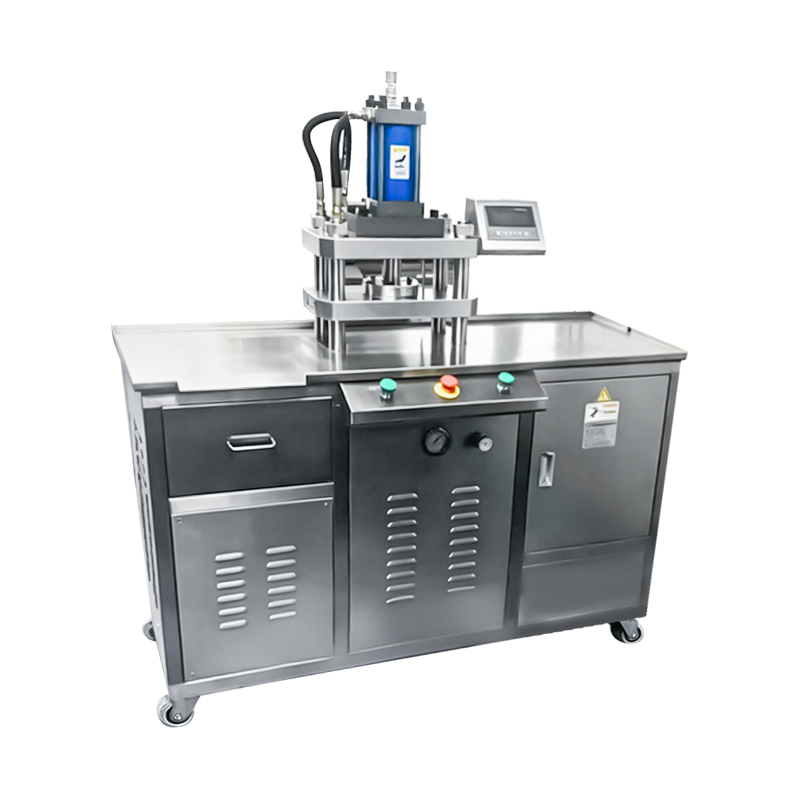
Pneumatický lis na kosmetický prášek
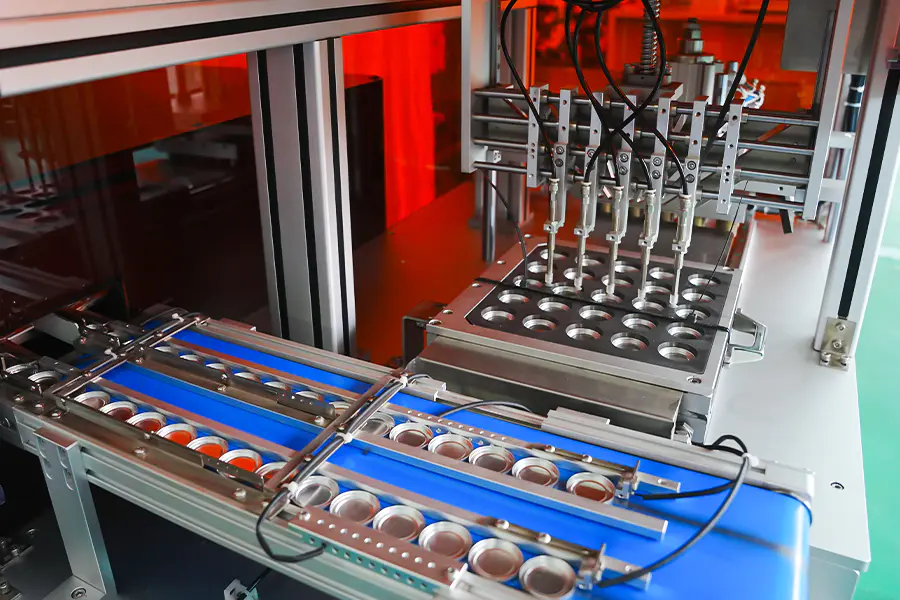
Vzduchem poháněná lisovací platforma pro lisování sypkého kosmetického prášku do pevných forem a koláčů. Pneumatický obvod aplikuje sílu prostřednictvím řízeného zdvihu válce, což poskytuje rychlé časy cyklu a nízké tepelné zatížení prášku. Aplikuje se na oční stíny, tvářenky, rozjasňovače a světlé pudrové podkladové báze, kde je vyžadována krátká doba výdrže a čisté uvolnění.
Proč pneumatické ovládání
Charakteristiky procesu, které určují, kde se v kosmetické výrobě používá lisování poháněné vzduchem.
Krátká doba cyklu
Válec dosáhne pracovního tlaku během krátkého intervalu zdvihu, což umožňuje vyšší rychlosti cyklů než hydraulické ovládání u formátů s mělkou pánví.
Nízké tepelné zatížení
Vzduchem poháněné lisování zavádí minimální teplo do oblasti matrice, což vyhovuje formulacím s pojivy s nízkou teplotou tání nebo pigmenty citlivými na teplo.
Čisté chování při uvolnění
Rychlé uvolnění tlaku na konci zdvihu snižuje sání mezi horním razníkem a povrchem prášku, snižuje přilnavost a sběr pánve.
Jednoduché ovládání tlaku
Síla se nastavuje pomocí proporcionálního regulátoru vzduchu a pracovní tlak se zobrazuje přímo na HMI pro každý recept.
Snížený rozsah údržby
Komponenty vzduchového okruhu vyžadují méně častou údržbu než hydraulické ekvivalenty a není zde žádný olejový zásobník ani okruh teploty oleje, který by bylo možné spravovat.
Flexibilita integrace linky
Pneumatické jednotky lze umístit v blízkosti předřazeného plnicího zařízení, aniž by bylo nutné vést hydraulické potrubí přes výrobní podlahu.
Přehled pneumatického okruhu
Sestavy, které určují přesnost síly, dobu odezvy a opakovatelnost procesu.
Jednotka přípravy vzduchu
Sestava filtru, regulátoru a maznice upravuje přiváděný vzduch předtím, než vstoupí do potrubí ventilu. Filtrace odstraňuje částice a vlhkost, regulátor nastavuje pracovní tlak a maznice dodává řízenou olejovou mlhu k těsnění válců.
Proporcionální ventilová banka
Proporcionální směrové ventily řídí vysouvací a zasouvací pohyb lisovacího válce. Odezva ventilu je monitorována řídicím systémem a tlaková zpětná vazba z převodníku se používá k udržení nastavené síly během zhutňovacího zdvihu.
Lisování válce
Dvojčinný válec s vedenou tyčí a tlumením na obou koncích zdvihu. Tlumení omezuje náraz v okamžiku kontaktu s povrchem prášku, což pomáhá zachovat okraje pánve na reliéfních nástrojích.
Vynutit smyčku zpětné vazby
Siloměr namontovaný pod matricí měří skutečnou lisovací sílu a dodává hodnotu zpět do PLC. Řídicí jednotka nastavuje proporcionální otevření ventilu tak, aby byla síla během fáze zadržení udržována v definovaném tolerančním pásmu.
Bezpečnostní výfukový okruh
Při otevření krytu nebo nouzovém zastavení odvzdušní vypouštěcí ventil tlak z láhve do atmosféry během krátkého intervalu. Válec nemůže udržet zátěž, když je bezpečnostní okruh otevřený, a stroj se vrátí do bezpečného stavu.
Technické údaje
Standardní hodnoty snímků. Rozsah sil a nástroje jsou definovány podle projektové specifikace.
Aplikované formáty produktu
Druhy prášku a formáty pánví, které vyhovují chování pneumatického lisování.
Lisované oční stíny
Standardní a velkoformátové formy na oční stíny, kde krátké doby držení vytvářejí dorty s čistými okraji a jednotným povrchem.
Tvářenka a zvýrazňovač
Kopulovité a ploché lisované formáty vyžadující nízký tepelný příkon během zhutňování pro zachování třpytivé orientace částic.
Light Powder Foundation
Základy s nižší hustotou se zhutňují tam, kde pneumatické lisování zabraňuje nadměrnému zhutňování a udržuje roztíratelnost prášku.
Pánve velikosti vzorku
Malé pánve a reklamní formáty lisované sníženou silou s krátkými dobami cyklu pro zkušební a vzorkovou výrobu.
Pánve s reliéfním povrchem
Pánve s reliéfem loga nebo vzoru lisované s polstrováním umožňujícím ochranu jemných detailů na přední straně razníku.
Jednotky palet s více odstíny
Jednotlivé misky pro sestavování palet, kde je vyžadována konzistentní výška misky a povrchová úprava napříč skupinami odstínů.
Často kladené otázky
Provozní otázky vznesené během hodnocení a integrace. Vyberte otázku pro rozšíření odpovědi.
Jaký je rozdíl mezi pneumatickým a hydraulickým lisováním pro kosmetický prášek
Pneumatické lisování aplikuje sílu prostřednictvím stlačeného vzduchu a vyhovuje kratším dobám zdržení, nižším rozsahům síly a formulacím citlivým na teplo. Hydraulické lisování poskytuje vyšší sílu s delší dobou držení a vyhovuje hustým koláčům a větším formátům forem. Volba závisí na cílové tvrdosti koláče, velikosti formy a chování receptury.
Jak je řízena lisovací síla během cyklu
Siloměr pod matricí měří skutečnou sílu a odesílá hodnotu do PLC. PLC to porovná s nastavenou hodnotou receptury a upraví otevření proporcionálního ventilu tak, aby udržoval sílu v tolerančním pásmu během fáze pozastavení.
Dokáže stroj lisovat přípravky s vysokým obsahem pojiva
Ano, za předpokladu, že cílová tvrdost koláče je v rozsahu pneumatické síly. Formulace s vysokým obsahem pojiva mají tendenci těžit z nízkého tepelného příkonu lisování poháněného vzduchem, ale nastavení tlakové křivky by mělo být přizpůsobeno pro každou formulaci, aby se zabránilo nadměrnému zhutnění.
Jaká kvalita vzduchu je nutná pro stabilní provoz
Přiváděný vzduch by měl být suchý a filtrovaný, aby se odstranily částice a vlhkost. Požaduje se pracovní tlak 0,6 až 0,8 MPa. Kvalita vzduchu pod touto specifikací ovlivňuje opakovatelnost síly a může zkrátit životnost těsnění ventilů a válců.
Jak často vzduchový okruh vyžaduje údržbu
Doporučené intervaly zahrnují výměnu filtrační vložky každých 1 000 hodin, doplnění maznice podle průzoru, kontrolu proporcionálního ventilu každých 3 000 hodin a úplnou výměnu sady těsnění na válci každých 8 000 až 10 000 hodin v závislosti na počtu cyklů.
Je lis vhodný do prostředí čistých prostor
Stroj může být vybaven povrchy z nerezové oceli, uzavřeným výfukovým vedením a potravinářskými mazivy pro instalaci v čistých prostorách nebo v kontrolovaném prostředí. Pneumatický okruh odvádí vzduch z lisovací zóny, aby se omezilo rozptylování částic.
Co určuje výkon cyklu na tomto stroji
Výstup cyklu závisí na době zdržení, délce zdvihu válce, době plnění a velikosti pánve. Kratší doby držení a mělké pánve produkují vyšší výkon, zatímco hluboké pánve a delší doby držení snižují jednotky za hodinu. Skutečný výstup je ověřován během přejímacích zkoušek ve výrobě.
Pneumatické a hydraulické jednotky mohou sdílet nástroje
Kompatibilita nástrojů závisí na montážním rozhraní a rozsahu síly. Když oba stroje používají stejnou standardizovanou desku a rozsah síly pneumatické jednotky pokrývá požadovanou lisovací sílu, lze sady nástrojů sdílet mezi platformami s dokumentovanými hodnotami vůle.
Referenční odchylka procesu
Situace pozorované při pneumatickém lisování a odpovídající nápravná opatření.
Vynucené čtení během držení kolísá
Zkontrolujte jednotku pro úpravu vzduchu, zda nedošlo k přenosu vlhkosti a ujistěte se, že filtrační vložka není nasycená. Zkontrolujte odezvu proporcionálního ventilu a ověřte signál siloměru proti referenčnímu přístroji. Ujistěte se, že tlak přiváděného vzduchu zůstává během cyklu stabilní.
Povrch dortu vykazuje punc razance
Zvyšte odpružení na kontaktním konci zdvihu, abyste zpomalili přiblížení razníku. Snižte hodnotu rychlosti prodloužení v receptu. Ujistěte se, že horní strana razníku je čistá a bez usazenin prášku, což mění účinný kontaktní profil.
Doba cyklu delší než cíl receptury
Zkontrolujte průtok vzduchu na vstupu stroje a potvrďte, že odpovídá specifikaci spotřeby. Zkontrolujte, zda není ucpaný tlumič výfuku. Ověřte dobu odezvy ventilu podle záznamu o údržbě a v případě potřeby upravte rychlost zatahování.
Pánev se přilepí k hornímu razníku
Zkraťte dobu zdržení a snižte přítlačnou sílu o 10 až 15 procent. Vyleštěte povrch razníku a ověřte, že úhel uvolnění odpovídá specifikaci nástroje. Ujistěte se, že obsah vlhkosti prášku je v doporučeném pásmu 1 až 3 procenta.
V blízkosti válce je slyšet únik vzduchu
Zkontrolujte těsnění pístnice a pístnice, zda nejsou opotřebené. Ověřte, zda je upevnění válce bezpečné a zkontrolujte fitinky na obou portech. Pokud netěsnost přetrvává i po výměně těsnění, zkontrolujte vrtání válce, zda není poškrábané, a v případě potřeby válec vyměňte.
Síla nedosahuje nastavené hodnoty receptury
Potvrďte, že nastavení regulátoru odpovídá hodnotě receptury. Zkontrolujte pokles tlaku v jednotce pro přípravu vzduchu a v potrubí ventilu. Ověřte, že velikost vrtání válce odpovídá nainstalované specifikaci a zkontrolujte vnitřní netěsnosti kolem těsnění pístu.
Poznámky k integraci
Faktory, které ovlivňují instalaci, nástroje a dlouhodobý provoz.
Požadavky na přívod vzduchu
Doporučuje se vyhrazené vzduchové potrubí s filtrací a sušením předřazené. Tlak na vstupu stroje musí během cyklu zůstat v rozmezí 0,6 až 0,8 MPa a doporučuje se použít vyhrazený regulátor na stroji.
Podlaha a montáž
Stroj vyžaduje rovnou podlahu s kotevními body uvedenými v instalačním výkresu. Vibrační izolace se doporučuje tam, kde lis sdílí podlahu s jiným výrobním zařízením.
Řízení hluku
Tlumiče výfuku a nastavení tlumení udržují provozní hluk na místě řidiče pod 75 dB. Dodatečná akustická úprava není běžně ve výrobních halách vyžadována.
Plánování údržby
Doporučené intervaly zahrnují výměnu filtrační vložky každých 1 000 hodin, kontrolu ventilu každých 3 000 hodin a výměnu sady těsnění na základě počtu cyklů. Záznamy jsou uchovávány spolu s deníkem údržby stroje.