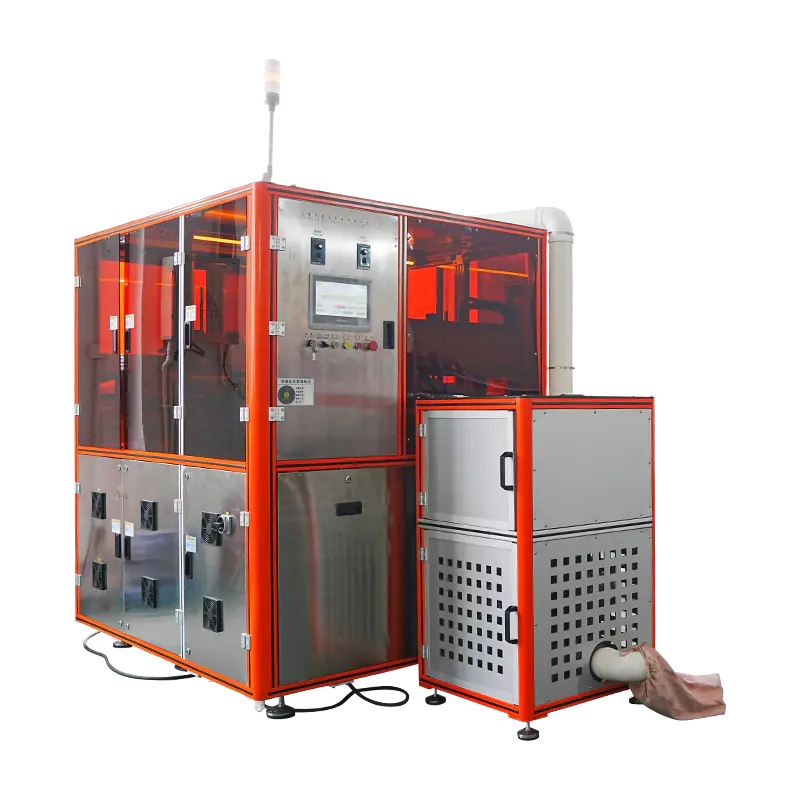
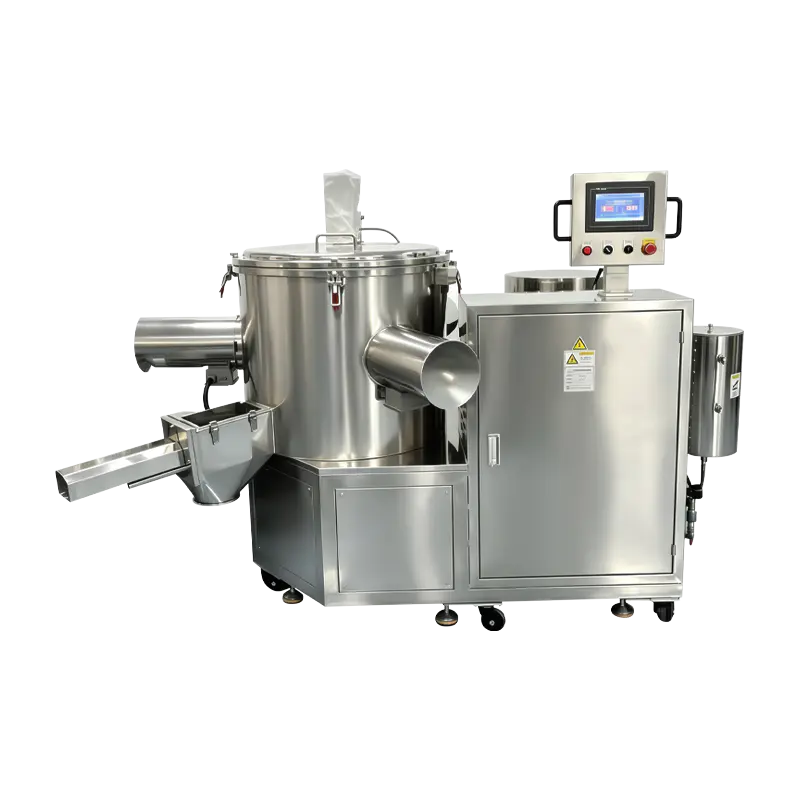
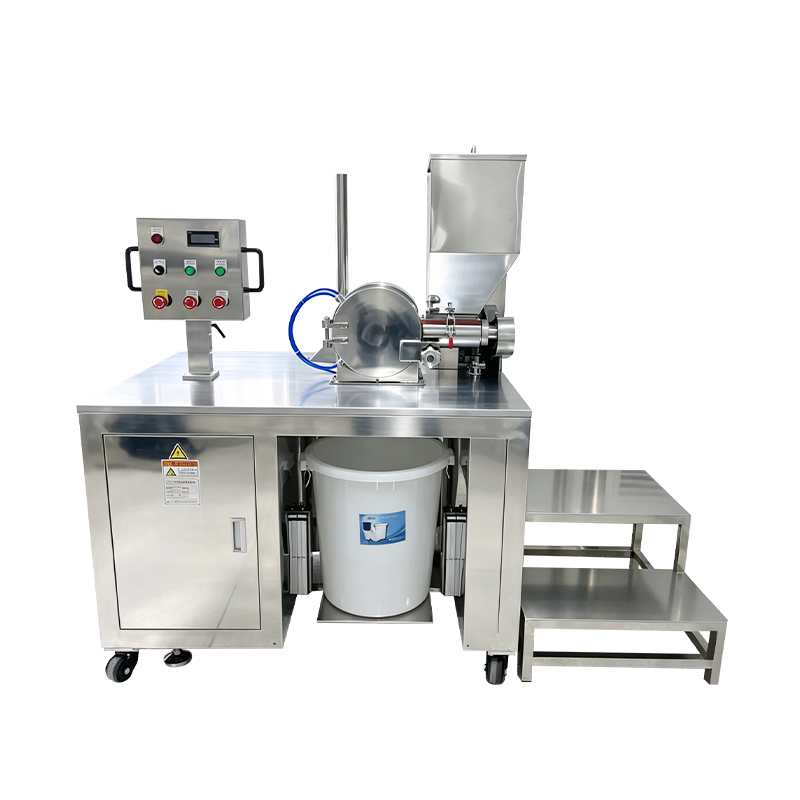
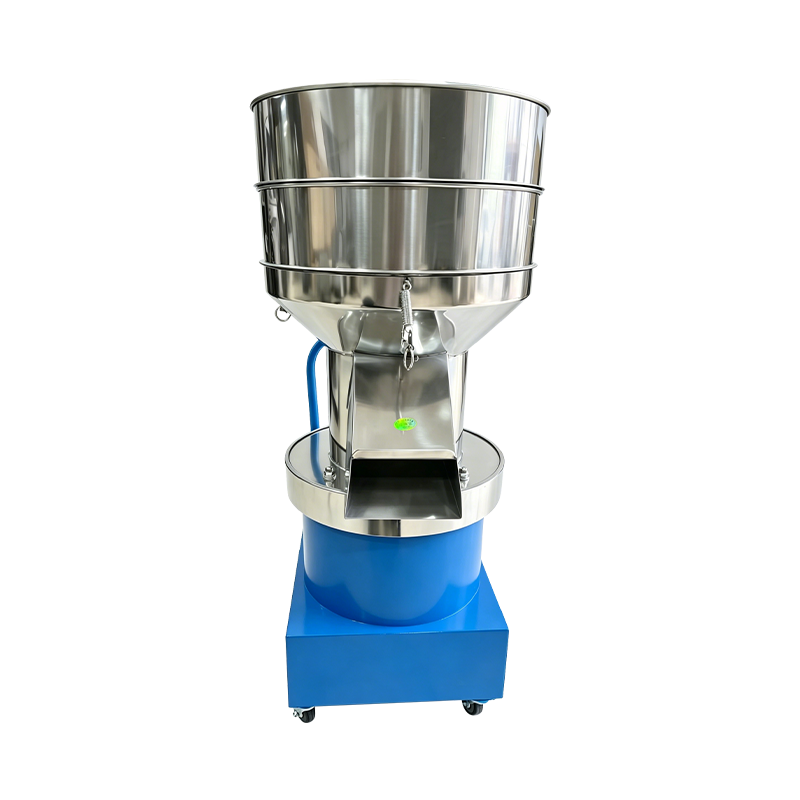
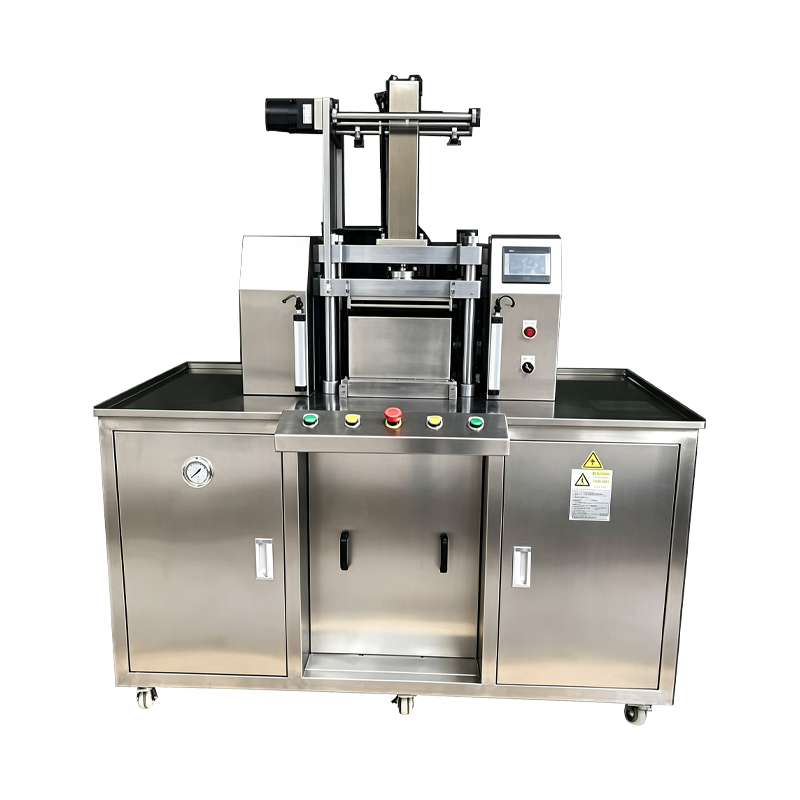
Rotační lis na kosmetický prášek
Souvislá rotační plošina nesoucí více lisovacích pozic, které se pohybují přes plnicí, lisovací a vyhazovací zóny bez zastavení stolu. Stroj je zkonstruován pro trvalý výstup lisovaného kosmetického prášku, včetně očních stínů, tvářenky, podkladové báze a zvýrazňovače, s monitorováním tlaku na pozici a řízením procesu řízeným recepturou.
Nepřetržitý pohyb
Otočný stůl se během lisování indexuje, takže plnění, zhutňování a vykládání probíhají spíše v překrývajícím se pořadí než v jednotlivých krocích.
Ovládání úrovně polohy
Každá lisovací pozice nese svůj vlastní tlakový senzor, hodnotu prodlevy a vyhazovací zdvih, vše řešené samostatně prostřednictvím řídicího systému stroje.
Výroba založená na kampani
Receptury lze přiřadit skupinám pozic, takže jeden rotační cyklus vytvoří několik SKU paralelně po dobu trvání produkční kampaně.
Uspořádání stroje
Funkční zóny uspořádané kolem otočné plošiny.
Dávkování prášku
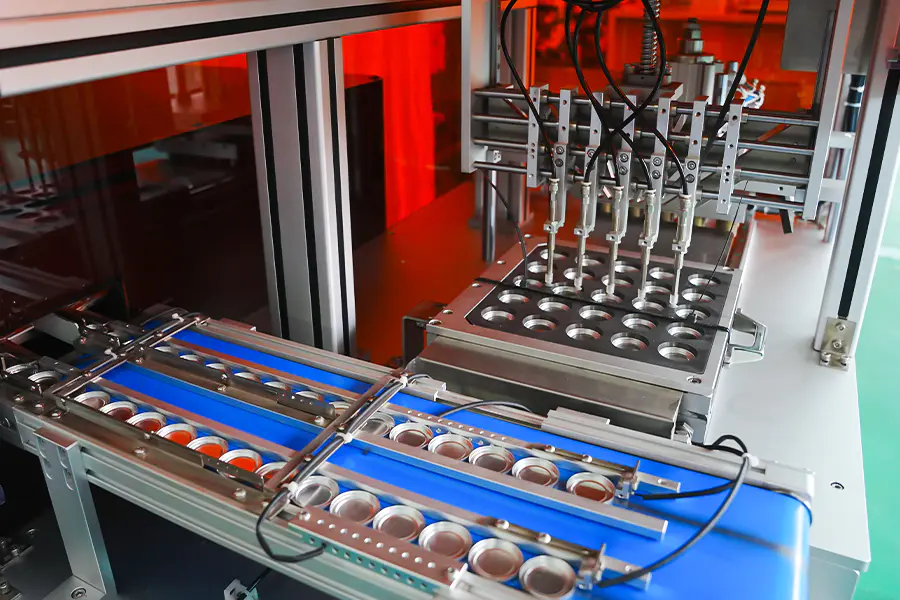
Servo poháněné šnekové hlavy se vyrovnávají s každou polohou, jak se stůl otáčí. Plnění je spouštěno polohovými senzory a váha dávky je ověřována prostřednictvím inline kontrolní váhy, než se stůl posune do lisovací zóny.
- Přesnost plnění plus minus 0,04 g
- Samostatná násypka pro každou formulaci
- Automatická zpětná vazba úrovně zásobníku
Rotační lisování
Horní a spodní razníky sledují vačkové nebo servo řízené profily v závislosti na konfiguraci. Tlak je aplikován postupně, jak se poloha pohybuje lisovacím obloukem, což snižuje rozstřikování prášku a zlepšuje integritu koláče.
- Rozsah tlaku 3 až 15 tun na pozici
- Možnosti ovládání serva nebo vačky
- Nezávislé nastavení prodlevy na pozici
Vysunutí a vybití
Vylisované pánve jsou zvedány z matrice synchronizovaným ejektorem a přenášeny na vykládací dopravník nebo vychystávací jednotku. Odmítnuté jednotky jsou odkloněny na stejné stanici bez přerušení otáčení stolu.
- Pneumatické nebo servo vyhazování
- Pozice spojená vyřazovací brána
- Kompatibilní s robotickým vyjímáním
Přehled specifikací
Uvedené hodnoty pro standardní konfigurace. Počet poloh a rozsah tlaku jsou definovány pro projekt.
Production Fit
Kde se rotační lisování používá v kosmetické výrobě.
High Volume Shade Runs
Nepřetržitá rotace vyhovuje dlouhým cyklům jednoho odstínu a udržuje výstup stabilní během směn bez ztrát při spuštění a zastavení, které se vyskytují u lisů s jednou stanicí.
Paralelní kampaně SKU
Skupinám pozic lze přiřadit různé receptury nebo formáty pánví, takže jedna rotační platforma produkuje několik SKU ve stejném produkčním okně.
Kompaktní a základové pánve
Aplikuje se na kompaktní práškové a práškové základy, kde je vyžadována konzistentní hustota a čisté okraje ve velkých objemech.
Výroba komponentů palet
Jednotlivé panely pro vícebarevné palety jsou lisovány ve skupinách pozic a poté přeneseny do následné sestavy pro načtení palety.
Smluvní výrobní linky
Vyhovuje produkčnímu prostředí sloužícímu více značkám, kde vyvolání receptury na pozici a hlášení na úrovni šarže snižují úsilí o přechod.
Minerální a lisovaný pigment
Používá se pro minerální prášky a lisované pigmenty, kde jsou vyžadovány nízké tlakové rozsahy a delší hodnoty prodlevy, aby se zabránilo praskání.
Provozní reference
Situace při rotačním lisování a odpovídající akce.
Kolísání hmotnosti mezi pozicemi
Spusťte rutinu kalibrace podle polohy pro postiženou hlavu šneku. Ověřte, že se sypná hustota prášku mezi šaržemi neposunula. Zkontrolujte šnek šneku a dávkovací válec, zda nejsou opotřebené nebo nánosy prášku. Zkontrolujte polohu kontrolní váhy křížem s referenční váhou.
Indexování tabulky se zastaví uprostřed cyklu
Zkontrolujte historii alarmů měniče indexeru na HMI. Zkontrolujte mechanický pojistný kolík a snímač polohy, zda na nich nejsou nečistoty. Ověřte, že servopohon nemá stav přetížení. Potvrďte, že byl dodržen interval mazání ložisek stolu.
Okraje dortu po otlačení praskají
Prodlužte hodnotu prodlevy pro dotčenou skupinu pozic. Snižte rychlost najíždění lisu. Ověřte, zda je vůle razníku a matrice v rámci specifikace. Zkontrolujte obsah vlhkosti prášku, který by měl zůstat mezi 1 a 3 procenty.
Znečištění práškem mezi polohami
Zkontrolujte poziční štíty a povrch stolu, zda nedošlo k přenosu prášku. Ověřte, zda jsou body vakuové extrakce volné. Mezi kampaněmi vyčistěte lisovací stůl a zkontrolujte, zda víka zásobníku zůstávají během výroby zavřená.
Vysunutí zanechává zbytky v matrici
Zkontrolujte zdvih v porovnání s hloubkou pánve. Vyleštěte stěnu matrice a zkontrolujte, zda není bodovaná. Aplikujte předepsané mazivo v doporučeném intervalu. Před dalším plnicím cyklem se ujistěte, že se spodní razník úplně vrátí.
Linková integrace
Body, které ovlivňují způsob připojení rotačky k okolnímu zařízení.
Upstream Powder Supply
Rotační lis čerpá z vyrovnávací násypky napájené míchacím nebo dopravním zařízením. Hladinové senzory udržují konzistentní dodávku a zabraňují hladovění při vysokých otáčkách.
Po proudu Take Out
Lisované pánve se vysouvají na dopravník nebo do vychystávací jednotky. Signály identifikované polohou podporují následné třídění, vkládání zásobníků nebo sestavování palet.
Data a sledovatelnost
Produkční data na úrovni pozice se zaznamenávají pro každou dávku. Záznamy lze odeslat do systémů MES nebo ERP pro podporu kvalitní dokumentace a analýzy výnosů.
Plánování údržby
Doporučené intervaly zahrnují analýzu hydraulického oleje každých 2 000 hodin, kontrolu razníku a matrice každých 500 hodin a servis rotačních ložisek každých 1 500 hodin.