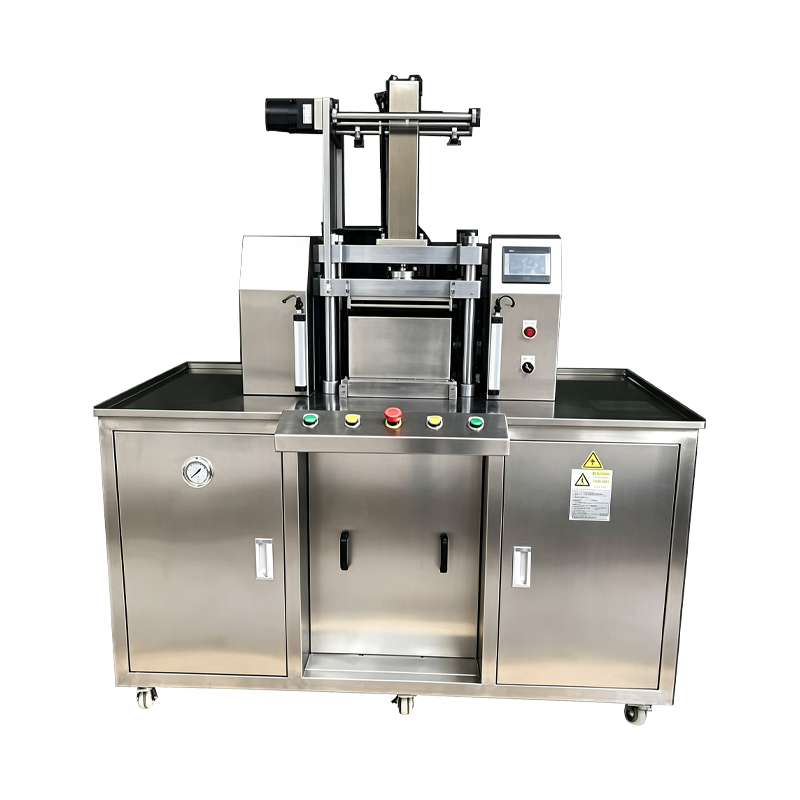
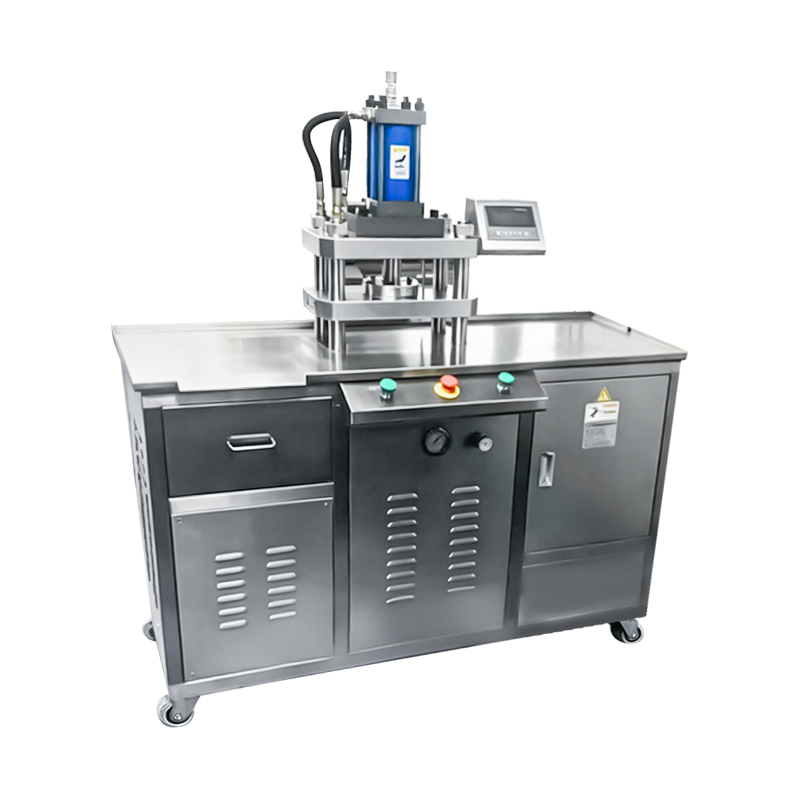
Servo řízený lis na kosmetický prášek
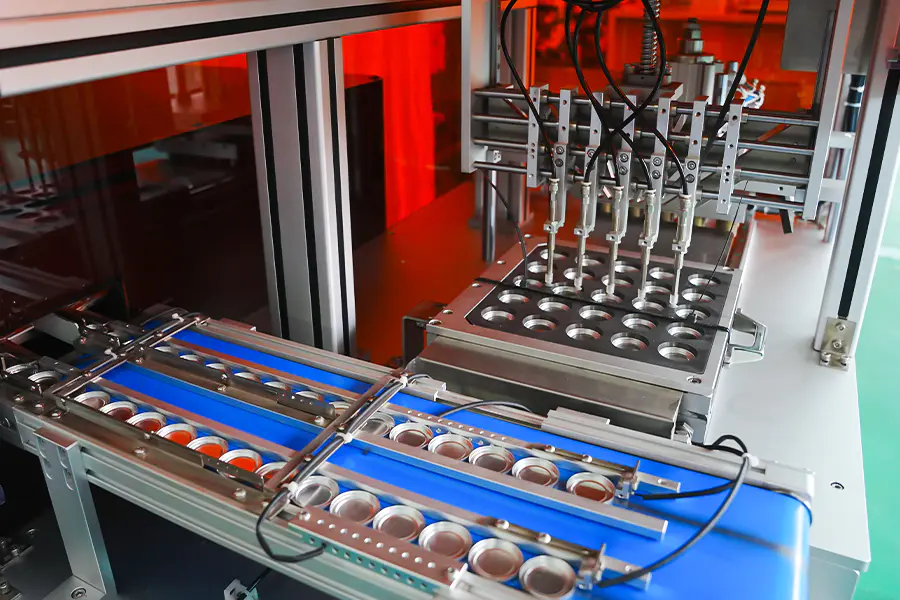
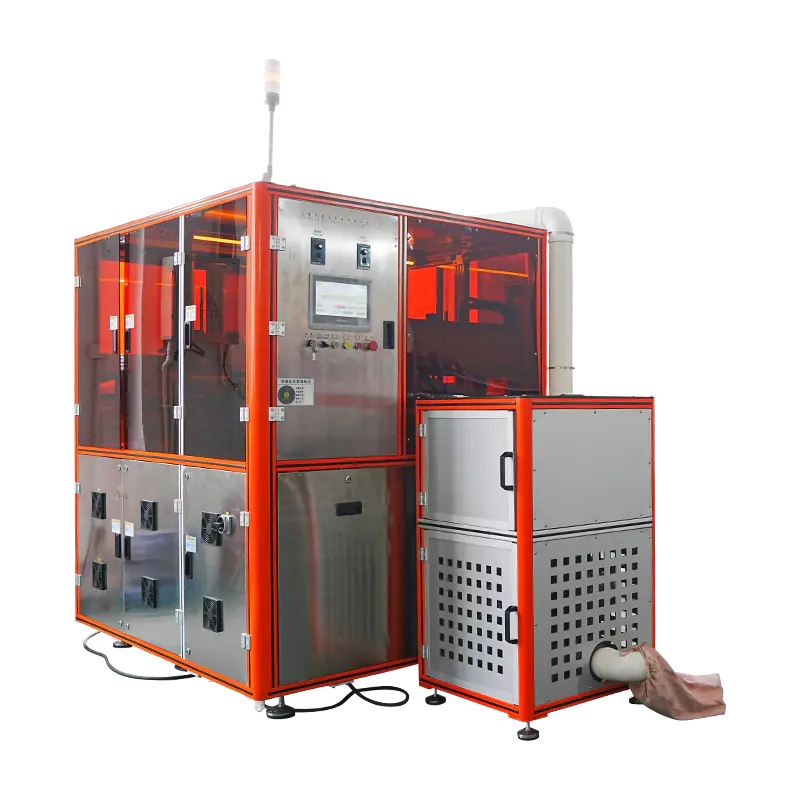
Lisovací plošina, ve které je zhutňovací zdvih generován sestavou servomotoru a kuličkového šroubu spíše než hydraulickým nebo pneumatickým okruhem. Poloha, rychlost a síla jsou řízeny prostřednictvím parametrů pohonu, což umožňuje tvarování lisovacího profilu krok za krokem. Aplikuje se na zhutňování kosmetického prášku, kde jsou specifikovanými požadavky opakovatelnost cyklu, přesnost síly a dokumentace procesu.
Digitální ovládání síly
Síla je generována kroutícím momentem servopohonu a ověřována siloměrem pod matricí, takže hodnota lisování je definována spíše v softwaru než nastavením regulátoru tlaku.
Opakovatelnost profilu
Každá fáze lisovacího profilu je uložena v receptuře a pohon reprodukuje stejnou pohybovou křivku od cyklu k cyklu bez ohledu na dobu trvání výroby.
Procesní sběr dat
Poloha, rychlost, krouticí moment a síla jsou zaznamenávány s pevnou vzorkovací frekvencí pro každý cyklus a data křivky jsou ukládána proti záznamu šarže pro kontrolu.
Profil lisování serva
Zdvih je rozdělen do programovatelných fází, z nichž každá má svou vlastní rychlost, polohu a cíl síly.
Fáze 1
PřístupRam sestupuje definovanou rychlostí do polohy těsně nad povrchem prášku. Rychlost nájezdu je nastavena vyšší pro krátké doby cyklu a nižší pro ražené nástroje.
Fáze 2
KontaktRychlost je snížena v místě kontaktu, aby se omezil dopad na práškové lože a zachovala se geometrie okraje pánve na začátku zhutňování.
Fáze 3
ZhutňováníSíla stoupá k cílové hodnotě řízenou rychlostí. Gradient zhutnění je nastaven pro každou formulaci pro řízení distribuce hustoty v koláči.
Fáze 4
PočkejteSíla je udržována v tolerančním pásmu po definovaný interval, což umožňuje práškové matrici usadit se a pojivu protékat mezi částicemi.
Fáze 5
UvolněteSíla se snižuje postupně, nikoli okamžitě. Postupné uvolňování snižuje tlakový rozdíl mezi raznicí a povrchem koláče.
Fáze 6
ZatáhnoutRam se vrátí do horní polohy nastavenou rychlostí, čímž se uvolní oblast matrice pro fázi vyhazování a další cyklus plnění.
Pohon a měření
Komponenty, které určují přesnost síly a opakovatelnost cyklu.
Servomotor
Střídavý servomotor určený pro nepřetržité lisování. Výstup točivého momentu je mapován na přítlačnou sílu přes rozteč kuličkového šroubu a pohon udržuje točivý moment v uzavřené smyčce během fáze přidržení.
Kulový šroub a beran
Předepjatý kuličkový šroub převádí rotaci na lineární pohyb s nízkou vůlí. Beran je veden na lineárních kolejnicích, aby se omezilo boční vychýlení při zatížení a udrželo vyrovnání razníku v toleranci.
Snímač zatížení
Tenzometrický siloměr namontovaný pod matricí měří skutečnou lisovací sílu. Signál je průběžně vzorkován a porovnáván s cílem receptury během fází zhutňování a udržování.
Kódovač polohy
Absolutní enkodér na servomotoru poskytuje zpětnou vazbu polohy berana s vysokým rozlišením. Hodnoty polohy definují přechody fází a jsou zaznamenány s křivkou síly pro každý cyklus.
Technické údaje
Standardní hodnoty snímků. Rozsah síly, zdvih a nástroje jsou definovány pro každou aplikaci.
Aplikované výrobní případy
Formáty produktů a procesní podmínky vhodné pro lisování servomotorem.
Husté pigmentové výlisky
Formulace vyžadující definovaný gradient zhutňování těží z regulace úrovně stupně, která snižuje zakrytí na pánvích s vysokou hustotou.
Vícevrstvé kompakty
Sekvenční plnicí a lisovací stupně s odlišnými profily produkují dvou nebo třívrstvé koláče s řízenou hustotou mezivrstvy.
Prášková nadace
Prášky bohaté na pojivo lisované s postupným uvolňováním pro omezení praskání povrchu a zlepšení stability okraje pánve.
Reliéfní formát pánve
Reliéfní vzory a vzory log zachovány díky snížené kontaktní rychlosti a řízenému gradientu zhutňování.
Pečený dort Preforma
Velkoformátové koláče lisované mírnou silou s prodlouženou dobou výdrže pro vytvoření jednotné hustoty před fází pečení.
Regulované výrobní linky
Procesní prostředí, kde je nutné uchovávat údaje o síle a poloze za cyklus pro dokumentaci šarže a kontrolu odchylek.
Často kladené otázky
Časté otázky vznesené během hodnocení a integrace linie. Vyberte otázku pro rozšíření odpovědi.
Jak se servolisování liší od hydraulického lisování
Servo lisování generuje sílu prostřednictvím točivého momentu motoru a kuličkového šroubu, takže poloha zdvihu a rychlost jsou řízeny přímo pohonem. Hydraulické lisování generuje sílu prostřednictvím tlaku kapaliny, který je účinný při vysoké síle, ale méně přesný na pozici. Servolisování se volí tam, kde je vyžadována opakovatelnost profilu a sběr dat na úrovni cyklu.
Lze změnit profil lisování mezi produkty
Ano. Každý recept na produkt ukládá svůj vlastní počet fází, polohy fáze, rychlosti, cíle síly a doby držení. Recepty jsou vyvolány z HMI a změna nevyžaduje mechanické seřízení hnacího ústrojí.
Jaká data se zaznamenávají pro každý lisovací cyklus
Síla, poloha, rychlost a krouticí moment pohonu jsou vzorkovány při 1 kHz a ukládány na cyklus. Data jsou propojena se záznamem o dávce a lze je exportovat prostřednictvím OPC UA nebo CSV pro kontrolu procesu nebo dokumentaci zákazníka.
Je stroj vhodný pro aplikace s vysokou silou
Standardní rám pokrývá až 25 tun. Nad tento rozsah je běžně specifikováno hydraulické lisování. Servo lisování je zvoleno pro přesnost a řízení procesu spíše než pro maximální silovou kapacitu.
Jakou údržbu vyžaduje hnací ústrojí
Mazání kuličkového šroubu se ověřuje v definovaných intervalech, typicky každých 1 000 hodin provozu. Lineární vodicí lišty se čistí a domazávají ve stejných intervalech. Kalibrace snímače zatížení se doporučuje každých 12 měsíců a výměna baterie snímače se řídí plánem výrobce měniče.
Jak se stroj chová při přerušení napájení
Při ztrátě výkonu se servopohon řízeně zastaví a beran drží polohu, dokud brzda nezapadne. Procedura obnovy vyžaduje cyklus navádění před obnovením výroby. Data cyklu pro přerušenou jednotku jsou označena v protokolu.
Nástroje lze sdílet s hydraulickými nebo pneumatickými stroji
Sdílení nástrojů závisí na montážním rozhraní a rozsahu síly. Tam, kde je použita stejná standardizovaná deska a rozsah síly pokrývá požadovanou lisovací sílu, lze sady nástrojů přenášet s dokumentovanými hodnotami vůle.
Co určuje výstup cyklu na této platformě
Výstup cyklu závisí na délce zdvihu, rychlostech jeviště, době zdržení a velikosti pánve. Snížená rychlost přiblížení a prodloužená doba zdržení snižují výstupní rychlost, zatímco krátké profily na mělkých pánvích produkují vyšší výkon. Skutečné sazby jsou ověřeny během přejímacích zkoušek ve výrobě.
Referenční odchylka procesu
Situace pozorované během lisování servomotoru a odpovídající nápravná opatření.
Křivka síly se odchyluje od uloženého profilu
Zkontrolujte křivku oproti referenčnímu profilu v HMI. Zkontrolujte, zda signál snímače zatížení nevykazuje odchylku od referenčního přístroje. Ověřte, že hmotnost náplně prášku je v toleranci a ověřte stav mazání kuličkového šroubu.
Servopohon hlásí přetížení točivého momentu
Zkontrolujte mechanické překážky v oblasti matrice a ověřte, že se beran volně pohybuje během zdvihu. Ověřte, že cílová síla nebyla nastavena nad rámec hodnocení. Zkontrolujte kuličkový šroub a vodicí lišty, zda nejsou znečištěné nebo zda nejsou dostatečně promazané.
Opakovatelnost polohy se během směny mění
Ujistěte se, že chlazení skříně měniče funguje a že okolní teplota je v rámci specifikací. Zkontrolujte vůli spojky snímače. Spusťte cyklus nájezdu a porovnejte hodnoty polohy se záznamem o uvedení do provozu.
Doba cyklu překračuje cíl receptury
Zkontrolujte nastavení rychlosti jeviště oproti receptu. Zkontrolujte mechanické tření ve vedení beranu a ověřte, zda byly dodrženy intervaly mazání. Ujistěte se, že pohon není během fáze zhutňování v režimu omezení točivého momentu.
Okraje pánve po zhutnění praskají
Snižte gradient zhutňování v postižené fázi, abyste zpomalili nárůst síly. Prodlužte dobu výdrže o 0,5 až 1 sekundu. Ověřte vůli razníku a matrice a ověřte, že obsah vlhkosti prášku zůstává v doporučeném pásmu.
V protokolu dávek chybí data cyklu
Zkontrolujte komunikační spojení mezi PLC a systémem záznamu dat. Ověřte úložný prostor na protokolovacím zařízení. Potvrďte, že počítadlo cyklů nebylo vynulováno, a zkontrolujte, zda jsou hodiny PLC synchronizovány se sítí závodu.
Poznámky k integraci
Faktory, které ovlivňují instalaci, nástroje a dlouhodobý výkon.
Kvalita napájení
Servopohon těží ze stabilního napájení s nízkým harmonickým zkreslením. Tam, kde se v napájení elektrárny vyskytují významné odchylky, se doporučuje použít síťovou tlumivku nebo aktivní filtr pro ochranu elektroniky pohonu.
Podlaha a vibrace
Stroj vyžaduje rovnou podlahu s kotvícími body podle instalačního výkresu. Izolační podložky snižují přenos reakční síly do okolního zařízení a zlepšují stabilitu polohy.
Chlazení skříně
Skříň měniče je chlazena vzduchem a vyžaduje volný prostor pro proudění vzduchu kolem skříně. Okolní teplota na vstupu do skříně by měla zůstat v rámci specifikací měniče po celou směnu.
Síť a data
Regulátor podporuje export OPC UA a CSV. Konfigurace sítě je definována během uvádění do provozu tak, aby odpovídala architektuře MES závodu nebo historické architektuře, s identifikátory šarží namapovanými do výrobních záznamů.