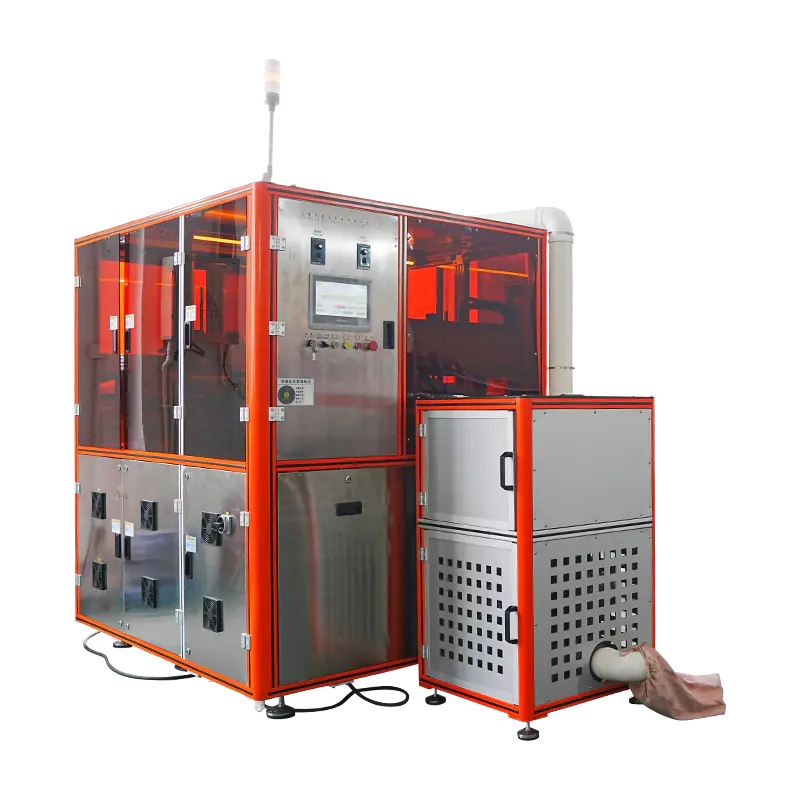
Hydraulický lis na kosmetický prášek
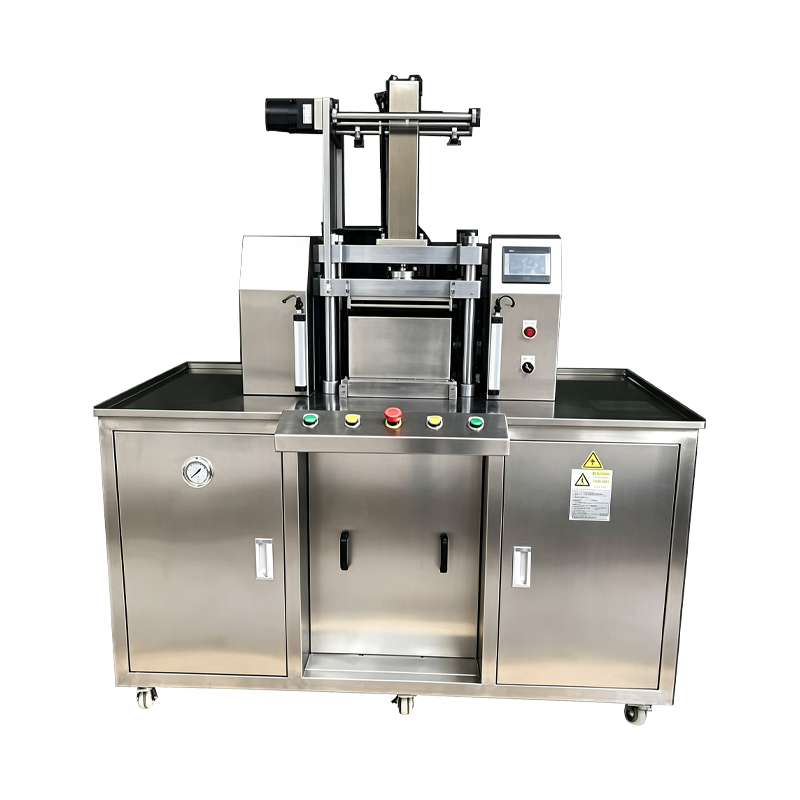
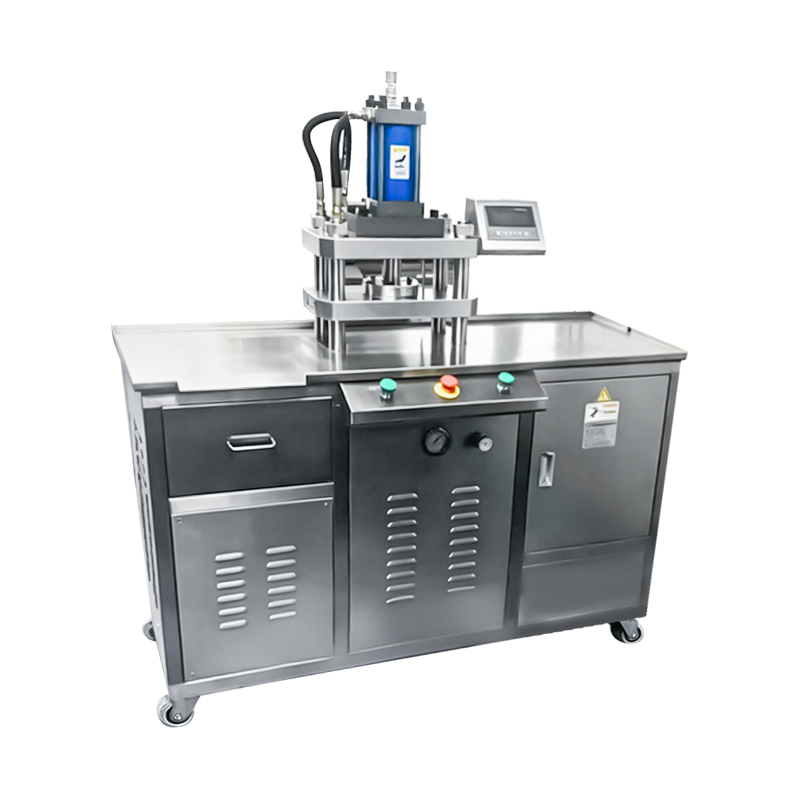
Hydraulická lisovací plošina vytvořená pro lisování sypkého kosmetického prášku do pevných koláčů a forem. Hydraulický okruh dodává vysokou sílu s řízenou tlakovou křivkou, což umožňuje husté zhutnění receptur, které odolávají mechanickému lisování. Stroj se aplikuje na výrobu očních stínů, tvářenky, podkladové báze, zvýrazňovače a lisovaného pigmentu, kde tvrdost dortu a povrchová úprava jsou kontrolovanými parametry.
Dodávka hydraulické síly
Hydraulický okruh s uzavřenou smyčkou udržuje tlak během zhutňovacího zdvihu, takže husté směsi dosahují cílové tvrdosti koláče bez opakovaných lisovacích cyklů.
Programovatelná tlaková křivka
Stupně přiblížení, zhutnění, zadržení a uvolnění jsou na HMI konfigurovány samostatně, což umožňuje, aby profil lisování odpovídal průtokovému chování každé formulace.
Tepelná stabilita
Hydraulický olej je udržován v kontrolovaném teplotním pásmu prostřednictvím olejového chladiče a topného okruhu, přičemž viskozita a odezva síly jsou konzistentní během dlouhých výrobních směn.
Vynutit protokolování dat
Síla, poloha a doba zdržení jsou zaznamenávány pro každý cyklus a ukládány proti záznamu šarže, což podporuje sledovatelnost procesu a kontrolu odchylek.
Architektura hydraulického systému
Klíčové sestavy, které určují chování lisování a řízení procesu.
Pohonná jednotka
Čerpadlo s proměnným objemem s proporcionálním ovládáním ventilu. Tlak je regulován prostřednictvím zpětné vazby s uzavřenou smyčkou ze siloměru namontovaného na lisovacím pístu. Olejová nádrž obsahuje filtraci, monitorování hladiny a kontrolu teploty.
Stisknutím Ram
Tvrdě chromovaný válec s řízeným pohybem pro omezení bočního vychýlení při zatížení. Délka zdvihu a rychlost nájezdu se nastavují pomocí řídicího systému a beran lze polohovat v jemných krocích pro formáty s mělkou pánví.
Nástrojové rozhraní
Horní razník, spodní razník a matrice jsou namontovány na normalizované desce. Sady nástrojů jsou zaměnitelné mezi stroji stejné velikosti rámu a hodnoty vůle jsou dokumentovány pro každý formát produktu.
Ovládací skříňka
PLC, servopohon a bezpečnostní relé jsou umístěny v samostatné skříni. HMI poskytuje správu receptur, editaci tlakové křivky, historii alarmů a počítadla výroby. Data lze exportovat prostřednictvím OPC UA nebo CSV.
Bezpečnostní obvod
Ochrana PLd kategorie 3 s blokovanými dveřmi, dvoukanálovým nouzovým zastavením a ochranou světelnou závorou při otevírání ručního nakládání a vykládání. Hydraulický tlak je vypuštěn na každé porušení ochranného krytu.
Technické údaje
Standardní hodnoty snímků. Rozsah síly a nástroje jsou specifikovány pro každou aplikaci.
Aplikované formulace
Druhy prášků a formáty produktů zpracovávané hydraulickým lisováním.
Oční stíny s vysokou hustotou
Husté pigmentové směsi, které vyžadují trvalou sílu k dosažení cílové tvrdosti. Vícestupňové tlakové křivky snižují zakrytí a praskání hran na hlubokých pánvích.
Prášková nadace
Výlisky s vyšším obsahem pojiva těží z řízené doby zdržení, která pomáhá pojivu protékat matricí prášku před uvolněním.
Lisovaný pigment
Těžké pigmenty a minerální směsi lisované při nízké rychlosti přibližování, aby se omezilo vytlačování prášku během lisovacího zdvihu.
Pečené pudrové dorty
Velkoformátové koláče lisované mírnou silou s prodlouženou dobou výdrže pro dosažení jednotné hustoty před fází pečení.
Reliéfní formáty pánve
Panvy s povrchovým reliéfem lisovaným při snížené rychlosti přibližování, aby byly zachovány detaily na horní straně razníku.
Vícevrstvé kompakty
Sekvenční fáze plnění a lisování tvoří dvou- nebo třívrstvé výlisky s řízenou hustotou mezivrstvy.
Referenční odchylka procesu
Běžné situace hydraulického lisování a odpovídající nápravná opatření.
Síla během přidržení klesne pod nastavenou hodnotu
Zkontrolujte odezvu proporcionálního ventilu a potvrďte nulový bod snímače zatížení. Zkontrolujte teplotu hydraulického oleje, která by měla zůstat v rozmezí 35 až 50 stupňů Celsia. Ověřte naplnění akumulátoru a zkontrolujte nastavení odlehčení tlaku podle záznamu stroje.
Tvrdost koláče se mezi cykly liší
Potvrďte, že se hodnota doby výdrže v aktivním receptu nezměnila. Ověřte konzistenci hmotnosti náplně pomocí inline kontrolní váhy. Zkontrolujte horní čelo razníku, zda se na něm nenahromadil prášek, což mění efektivní zhutňovací mezeru.
Teplota oleje stoupá nad provozní pásmo
Zkontrolujte průtok chladiče oleje a ujistěte se, že chladicí okruh není zablokovaný. Zkontrolujte hladinu oleje v nádrži a doplňte předepsaný druh oleje. Pokud je okolní teplota nad návrhovým rozsahem, snižte dočasně rychlost cyklů a ověřte hodnotu snímače teploty pomocí referenčního přístroje.
Vyhazovací listy pánve usazené v matrici
Ověřte, že vyhazovací zdvih odpovídá hloubce matrice pro aktuální sadu nástrojů. Zkontrolujte vyhazovací desku, zda není opotřebená nebo vychýlená. Ujistěte se, že se spodní razník úplně vrátí před další fází plnění a zkontrolujte hydraulický tlak v okruhu ejektoru.
Pohyb berana není plynulý
Zkontrolujte vodicí lišty, zda nejsou znečištěné a ověřte mazání. Zkontrolujte rýhu na povrchu tyče válce. Ujistěte se, že proporcionální ventil neulpívá, a prohlédněte si historii alarmů pro jakékoli tlakové špičky zaznamenané během zdvihu.
Hydraulický alarm během cyklu
Přečtěte si kód alarmu na HMI a zkontrolujte příslušný senzor. Ověřte hladinu oleje, diferenciální tlak filtru a teplotu. Před obnovením výroby ověřte, že je uzavřen obvod nouzového zastavení, a resetujte alarm na ovládacím panelu.
Poznámky k nasazení
Faktory, které ovlivňují instalaci, provoz a dlouhodobý výkon.
Požadavky na základy
Stroj vyžaduje rovnou podlahu s izolací vibrací dimenzovanou na maximální lisovací sílu. Kotevní body jsou specifikovány v instalačním výkresu pro omezení průhybu při zatížení.
Výběr hydraulického oleje
Druh oleje se vybírá na základě rozsahu okolní teploty v místě instalace. Uvedená jakost je zaznamenána v příručce údržby a musí být použita při doplňování a výměně oleje.
Skladování nářadí
Sady razníků a matric by měly být skladovány ve vyhrazených regálech s ochranným povlakem. Skladovací podmínky a manipulační postupy jsou dokumentovány pro zachování povrchové úpravy mezi výrobními kampaněmi.
Intervaly údržby
Doporučený plán zahrnuje analýzu oleje každých 1 500 hodin, výměnu filtru každých 2 000 hodin, kontrolu razníku a matrice každých 500 hodin a kalibraci siloměru každých 12 měsíců.