V kosmetickém závodě OEM v Guangzhou bylo 12 procent lisovaných práškových výlisků vyřazeno z důvodu odlupování okrajů a skvrnité barvy. Podnosy u dvířek pece dokončily sušení za 90 minut, zatímco podnosy na zadní straně stejné dávky trvalo 140 minut. Tato nerovnováha je jasným varovným signálem nekontrolované fáze sušení a právě to řeší cirkulační sušárny na automatizovaných linkách lisovaného prášku.
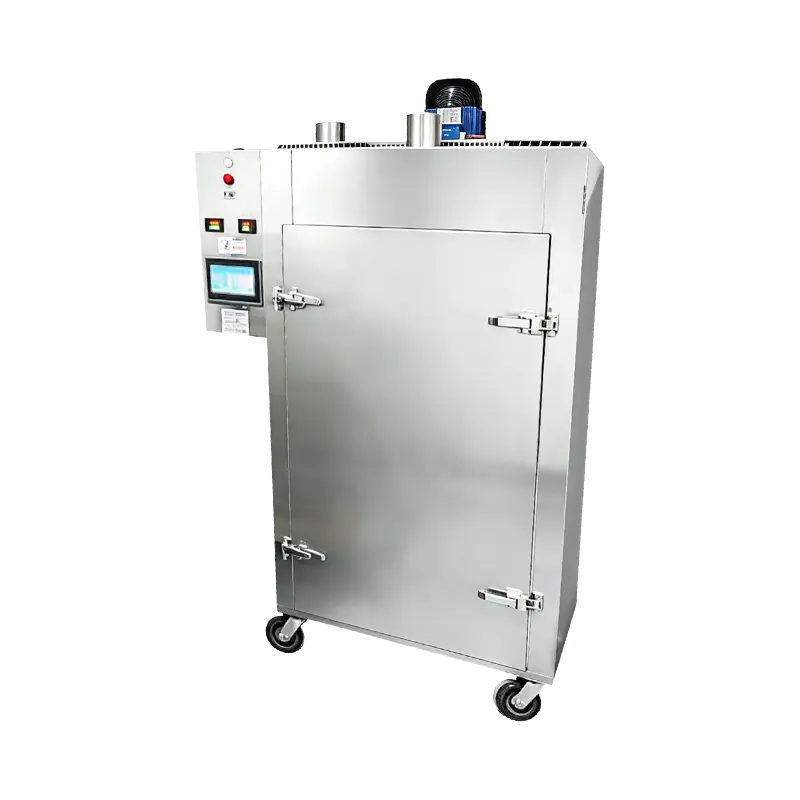
Cirkulační sušicí pec je jednotka tepelného zpracování s nuceným oběhem vzduchu, která nepřetržitě recirkuluje upravený vzduch přes sušicí komoru, aby byla teplota a vlhkost stejnoměrné na všech pozicích tácu.
Co je to cirkulační sušárna a proč ji potřebuje lisovaný prášek?
Cirkulační sušicí pec je jednotka tepelného zpracování s nuceným oběhem vzduchu, která nepřetržitě recirkuluje upravený vzduch přes sušicí komoru a udržuje teplotní rozdíly mezi podnosy v rozmezí zhruba 2 až 3 stupňů Celsia. Když čerstvě vylisované práškové výlisky opustí lisovací stanici, stále obsahují zbytkové rozpouštědlo nebo vlhkost, které musí být odstraněny, než mohou být pánve označeny a zabaleny. Statické horkovzdušné trouby spoléhají na přirozenou konvekci, která vytváří horké zóny u topných těles a studené zóny u dvířek a výfuku. Cirkulační sušicí pec používá motorizovaná oběžná kola a svedenou dráhu vzduchu k rovnoměrnému tlačení upraveného vzduchu přes každý plech, díky čemuž je rychlost sušení předvídatelná, várka po várce.
Statické horkovzdušné pece versus cirkulační sušárny napříč klíčovými parametry zpracování. | Parametr | Statická horkovzdušná trouba | Cirkulační sušárna |
| Teplota rozložená napříč tácy | 8 až 12 stupňů Celsia | 2 až 3 stupně Celsia |
| Rozdíl v době sušení mezi zásobníky | 30 až 50 procent | 5 až 10 procent |
| Pohyb vzduchu | Pouze přirozená konvekce | Nucená, potrubní recirkulace |
| Rozdíl vlhkosti mezi zásobníky | Až 2,0 procenta | Pod 0,5 procenta |
Každých 5 stupňů Celsia zvýšení teplotního rozložení mezi podnosy se promítá do měřitelných rozdílů v toku pojiva, povrchové úpravě a konečné kompaktní tvrdosti.
Rovnoměrná distribuce vlhkosti začíná nuceným proudem vzduchu, nikoli samotným teplem
Cirkulační sušicí pece odstraňují vlhkost z lisovaného prášku stejnoměrnou rychlostí, protože nucený vzduch dosahuje horní, spodní a okrajové části každé pánve stejnou rychlostí a teplotou. V lisovaném práškovém výlisku se musí kapalná fáze, která nese pojivo, pigment a plnivo, rovnoměrně odpařovat. Když povrch schne rychleji než vnitřek, vytvoří se kůže a zachytí pod sebou rozpouštědlo, čímž se vytvoří krátery nebo měkká jádra, která se při závěrečné kontrole zhroutí. Nucená cirkulace narušuje statickou mezní vrstvu nad práškovým ložem a urychluje odpařování v mikroskopickém měřítku, takže každý výlisek skončí s konzistentní tvrdostí od středu k okraji.
Statické chování pece
- Horký vzduch stoupá a kaluží v horní části komory
- Přihrádky na dveřích zůstávají o několik stupňů chladnější
- Povrchová úprava zachycuje rozpouštědlo pod práškovým ložem
- Rozptyl vlhkosti v celé dávce dosahuje 2 procent
Chování cirkulační pece
- Svedený vzduch se dostane do každého zásobníku stejnou rychlostí
- Celá komora zůstává v pásmu 2 až 3 stupňů Celsia
- Odpařování probíhá rovnoměrně napříč práškovým ložem
- Rozptyl vlhkosti v celé dávce zůstává pod 0,5 procenta
Rozdíl vlhkosti mezi podnosy pod 0,5 procenta je provozním cílem. Statické pece běžně běží na čtyřnásobku této úrovně.
Aktivace pojiva závisí na předvídatelných teplotních gradientech
Pojiva lisovacího prášku, včetně stearanu hořečnatého, stearanu zinečnatého a skvalanu, se plně a rovnoměrně aktivují pouze tehdy, když každý plech v troubě zažije stejný profil ohřevu. Jak teplota stoupá, částice pojiva měknou a šíří se po částicích pigmentu a plniva, čímž se vytváří film, který během lisování spojuje výlisky. Podnosy, které běží za tepla, přetavují svá pojiva a poskytují křehké výlisky. Podnosy, které běží chladně, zanechávají pojiva nedostatečně aktivovaná a vytvářejí křídové povrchy, které se drobí pod lehkým tlakem. Úzké teplotní pásmo cirkulační sušárny umožňuje výrobním týmům nastavit jednu cílovou teplotu plechu a spolehnout se, že ji celá šarže dosáhne během několika minut.
- Pod optimálním pásmem: neúplný film pojiva, práškový povrch, nízká kompaktní pevnost
- Uvnitř optimálního pásma: rovnoměrná tvorba filmu, maximální pevnost v tlaku, hladký povrch
- Nad optimální pásmo: migrace pojiva na povrch, lepkavé povrchy, křehké okraje
Důsledná aktivace pojiva je rozdíl mezi lisovanou práškovou nádobou, která přežije mezinárodní přepravu, a tou, která se spotřebiteli rozpadne v ruce.
Měřitelné snížení defektů při praskání, odlupování a skvrnitosti
Výrobci, kteří nahrazují statické pece cirkulačními sušicími pecemi, uvádějí 20 až 30procentní snížení celkových defektů lisovaného prášku, přičemž největší zisky jsou v popraskání okrajů a barevné skvrnitosti. Mechanismus je přímočarý: když je vlhkost vytažena rovnoměrně a pojiva tuhnou předvídatelně, vady, které vznikají ve fázi sušení, většinou zmizí. Praskání okrajů klesá, protože okraj pánve již není sušší nebo vlhčí než střed. Skvrnitost zmizí, protože žádný pigment nevysychá rychleji než jeho soused; rovnoměrné proudění vzduchu zabraňuje separaci barev, která vzniká při nerovnoměrném odpařování.
Míra defektů na lince lisovaného prášku: statická pec versus cirkulační sušárna
Statická horkovzdušná trouba Cirkulační sušárna
Praskání hran 8 % 2,5 %
Barevné melírování 5 % 1,5 %
Povrchové krátery 3,5 % 1 %
Celkový počet zamítnutí 12 % 4 %
V dokumentovaných produkčních testech OEM klesl po přechodu celkový počet zmetků z 12 procent na 4 procenta, což představuje snížení zmetkovitosti o dvě třetiny.
Energetická účinnost a kratší cykly snižují náklady na dávku
Vzhledem k tomu, že cirkulační sušicí pece znovu využívají ohřátý vzduch, místo aby jej odvětrávaly do místnosti, spotřebují o 20 až 35 procent méně energie a zkrátí dobu sušení o 15 až 40 procent. Recirkulační cesta vrací teplý, suchý vzduch k topným tělesům, takže trouba dělá stejnou práci se zlomkem energetického příkonu u průtočného provedení. Zároveň manažeři závodu již nemusí držet dávku, dokud nejpomalejší tác uschne. Celkový cyklus sušení se zkracuje a linka s 20 000 výlisky za směnu získává další kapacitu, aniž by zabírala další metr čtvereční podlahové plochy.
20 až 35 % nižší spotřeba energie na várku
15 až 40 % kratší cykly sušení
5 až 10 % odchylka doby sušení mezi zásobníky
20 % další kapacita linky za směnu
Snížení doby sušení o 25 procent přidává zhruba jednu plnou dávku lisovaných práškových výlisků k osmihodinové směně bez další práce.
Jak specifikovat cirkulační sušárnu pro lisovaný prášek
Při hodnocení cirkulační sušící pece pro linku na lisovaný prášek by technické týmy měly upřednostnit čtyři specifikace: objem vzduchu na objem komory, rovnoměrnost teploty, hustotu naplnění tácu a programovatelné profily sušení. Dodavatelé, jako je Shanghai Qimeida Machinery Technology Co., Ltd. staví plně automatizované linky na lisování prášku a rutinně přizpůsobují cirkulační sušicí pece recepturám zákazníků, velikostem táců a cílům směny. Praktický proces specifikace má čtyři kroky.
- Změřte aktuální rozptyl šarže. Zaznamenávejte teploty plechu ve více komorách ve vaší stávající troubě po dobu nejméně jednoho celého výrobního týdne.
- Definujte cílovou vlhkost. Vlhkost přiváděného prášku, složení pojiva a hloubka pánve určují křivku sušení, kterou musí pec dodržovat.
- Přizpůsobte proudění vzduchu geometrii pánve. Ujistěte se, že uspořádání potrubí směřuje vzduch přes povrch pánve spíše než po obvodu komory.
- Vyžaduje programovatelné vícestupňové profily. Stupně rampy, přidržení a chlazení chrání pigmenty a pojiva citlivé na teplo před tepelným šokem.
Správně specifikovaná cirkulační sušárna obvykle splácí své kapitálové náklady samotnou redukcí závad během 12 až 18 měsíců na dvousměnné lince.
Často kladené otázky o cirkulačních sušárnách
Q1. Jak dlouho obvykle trvá sušení lisovaných práškových výlisků v cirkulační sušárně?
Typické sušicí cykly se pohybují od 60 do 180 minut v závislosti na hloubce pánve, hustotě pigmentu a složení pojiva. Cirkulační sušicí pece zkracují tuto dobu o 15 až 40 procent ve srovnání se statickými pecemi, protože pohybující se vzduch odstraňuje vlhkost z povrchu prášku mnohem rychleji než přirozená konvekce.
Q2. Může jedna cirkulační sušicí pec zvládnout různé práškové formulace?
Ano, pokud má trouba programovatelný ovladač s vícestupňovými profily sušení. Sypký prášek s vysokým obsahem pigmentu může vyžadovat pomalý náběh při nízkých teplotách, zatímco výlisky na bázi vosku snášejí vyšší udržovací teplotu. Stejná pec může provádět oba profily za sebou v různých dávkách.
Q3. Jaká je optimální teplota sušení lisovaného prášku?
Většina lisovaných práškových receptur schne nejlépe mezi 55 a 75 stupni Celsia. Vyšší teploty přetavují pojiva a způsobují migraci pigmentu; nižší teploty zanechávají zbytky rozpouštědla, které zeslabuje výlisek. Přesné optimum závisí na pojivovém systému ve vzorci.
Q4. Jak si stojí cirkulační sušící pec ve srovnání s vakuovým sušením lisovaného prášku?
Vakuové sušení vyhovuje recepturám citlivým na rozpouštědla, ale přináší vyšší kapitálové náklady a pomalejší obrat šarží. U standardních lisovaných prášků z mastku, pigmentu a pojiva poskytuje cirkulační sušení ekvivalentní konečnou kvalitu při zhruba polovičních nákladech na zařízení a s rychlejšími cykly.
Všechny údaje v tomto článku jsou údaje o výrobní lince ze zařízení OEM lisovaného prášku; přesné výsledky závisí na složení, naplnění tácu a okolních podmínkách.